
¿Por qué es crítica la prueba al 100% para arneses de cables personalizados?
Los arneses de cables personalizados se utilizan a menudo en aplicaciones críticas como sistemas de seguridad automotriz, dispositivos médicos y robots industriales. Un circuito abierto, cortocircuito o defecto de aislamiento no detectado puede provocar tiempos de inactividad del equipo, fallos de seguridad o incluso lesiones personales. Para arneses complejos con múltiples ramas, múltiples conectores y tipos de señal mixtos, la inspección por muestreo no puede cubrir todos los puntos de riesgo potenciales; solo la inspección individual al 100% garantiza que cada arnés entregado cumpla con los requisitos de diseño.
Kaweei integra las pruebas eléctricas al 100% en toda la cadena de fabricación, desde el desarrollo hasta la producción en serie, cubriendo tres fases principales: validación de desarrollo, pruebas en proceso y al final de la línea, y pruebas de fiabilidad.
I. Pruebas en fase de desarrollo (Validación de diseño)
Antes de que un producto entre en producción en masa, la primera ronda de validación eléctrica comienza durante la fase de revisión DFM, asegurando que el diseño en sí sea fabricable y comprobable.
1.1 Prueba de validación de primera pieza
l Prueba de continuidad: Verifica la conectividad de todas las rutas conductoras, detectando cables incorrectos, cables faltantes y cortocircuitos.
l Prueba de resistencia de aislamiento: Aplica tensión de prueba según diferentes tipos de arnés para medir la resistencia de aislamiento entre conductores, y entre conductores y pantallas/partes conductoras expuestas, evaluando la fiabilidad de los materiales aislantes y los procesos de ensamblaje.
l Prueba de Hi‑Pot / Rigidez dieléctrica:
Se distinguen dos estrategias de prueba según la tensión nominal de funcionamiento del arnés, con monitoreo continuo de la corriente de fuga:
(1) Arneses de baja tensión (≤60 V CC / ≤30 V CA): se utiliza prueba de tensión de soporte en CC, típicamente 500 V CC ~ 1000 V CC (según especificaciones del cliente), aplicada durante 1 a 60 segundos. La corriente de fuga en CC se monitorea simultáneamente, con un umbral típico ≤1–5 mA, verificando la integridad del aislamiento de circuitos de baja tensión en condiciones de sobretensión.
(2) Arneses de media y alta tensión (>60 V CC / >30 V CA, incluyendo arneses de alta tensión para vehículos de nueva energía, arneses de alimentación para equipos industriales, etc.): se adopta una estrategia de verificación dual con Hi‑pot en CA como principal y Hi‑pot en CC como complementario. La tensión de prueba en CA se establece en 2× tensión nominal de funcionamiento + 1000 V (p. ej., sistema de 400 V → CA 1800 V), aplicada durante 1 a 60 segundos, con monitoreo de corriente de fuga en CA (umbral típico ≤0,5–5 mA, ajustado según la longitud del arnés y el material aislante);
1.2 Validación de calidad de engarce
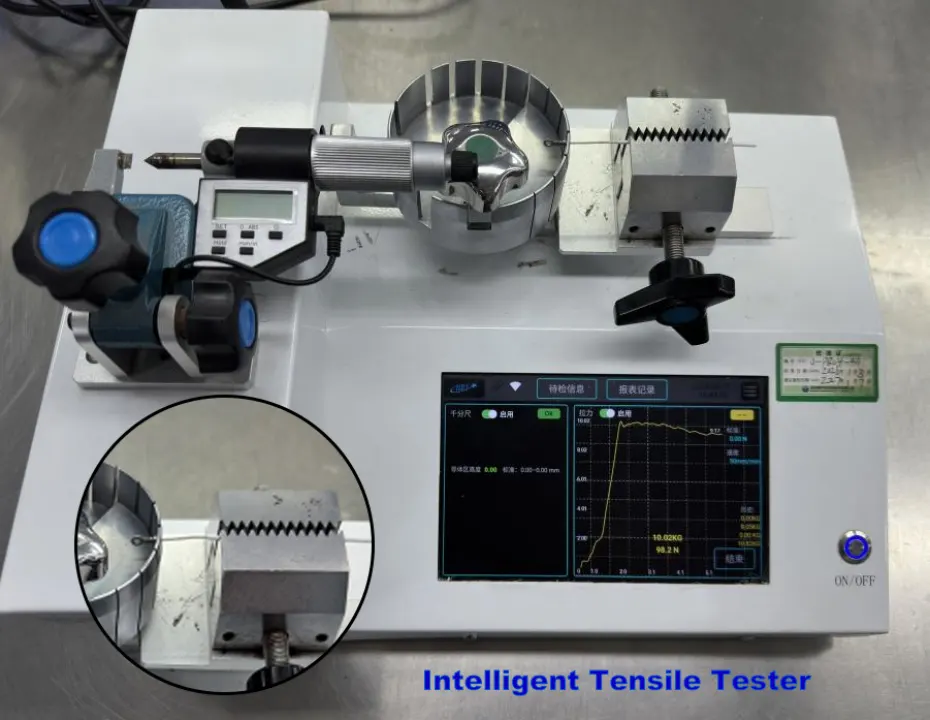
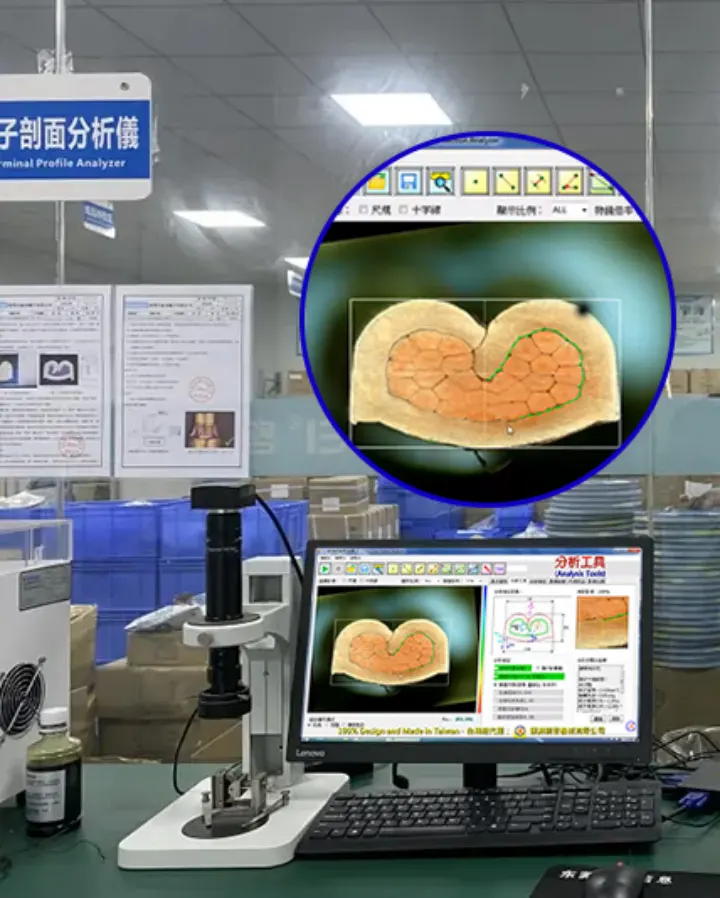
En la fase de primera pieza, se realiza un análisis de sección transversal en los terminales engarzados para inspeccionar características críticas como altura de engarce (CCH), ancho de engarce (CCW), relación de llenado del conductor, deformación del terminal e integridad de la zona de engarce del conductor, confirmando que la estructura de engarce cumple con las especificaciones del fabricante del terminal y normas aplicables como IPC/WHMA‑A‑620 Clase 2 o Clase 3.
Adicionalmente, la prueba de fuerza de tracción de engarce mide la resistencia de la unión mecánica para cada tipo de terminal y cable, confirmando que la fuerza de retención mecánica de la conexión engarzada cumple con los requisitos correspondientes. Los datos de prueba se correlacionan con modelo de terminal, calibre de cable, número de matriz de engarce y parámetros de proceso, formando datos de proceso trazables y sirviendo como base para el monitoreo de proceso SPC y la determinación de anomalías en producción en masa.
II. Pruebas en fase de producción en masa (En proceso + Final de línea)
Una vez en producción en masa, la estrategia de pruebas se divide en pruebas en proceso e inspección final de línea, logrando una cobertura de cadena completa.
2.1 Pruebas en proceso
Después de cada paso crítico del proceso, se realiza una inspección en proceso para detectar defectos en esa operación. La tabla siguiente muestra los elementos de prueba y los métodos de inspección para cada paso:
Proceso | Elemento de prueba | Equipo / Método de prueba | Frecuencia de muestreo |
Corte y pelado | Longitud del cable, longitud del pelado, calibre | Inspección en línea por máquina automática de procesamiento de cables | Primera pieza + cada 2 horas |
Engarce de terminales | Altura y ancho de engarce, análisis de sección transversal, fuerza de tracción | Micrómetro digital, probador de tracción, analizador de sección transversal de terminales | Primera pieza + cada 2 horas |
Soldadura / Soldadura ultrasónica | Resistencia de la unión, resistencia de contacto | Micro-ohmímetro + inspección microscópica, prueba Hi‑Pot | Primera pieza + muestreo programado |
Sobremoldeo / Encapsulado | Defectos visuales, dimensiones, aislamiento | Inspección visual, prueba de resistencia de aislamiento, prueba de fuga de aire | Primera pieza + patrullaje programado |
Ensamblaje | Fuerza de inserción del conector, confirmación de bloqueo | Inspección asistida por dispositivo + confirmación manual | Verificación individual al 100% |
Todos los datos de prueba en proceso anteriores se ingresan en el sistema MES; cualquier anomalía activa inmediatamente una parada de la línea de producción para investigación, asegurando que los problemas no pasen a la siguiente operación.
2.2 Pruebas finales de línea y validación de envío
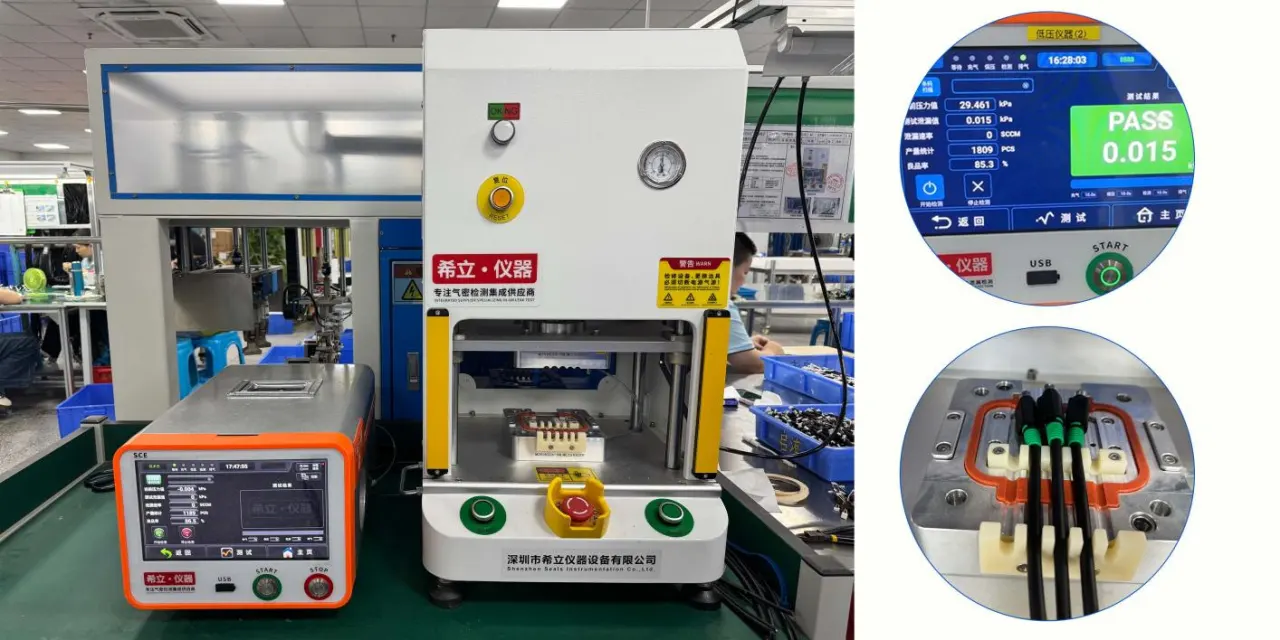
Después de completar el ensamblaje del arnés, comienza la fase final de validación eléctrica y funcional. Kaweei establece un plan de pruebas de fin de línea basado en la arquitectura eléctrica del producto, tensión nominal, grado de protección, entorno de aplicación y requisitos del cliente. Cada arnés completamente ensamblado debe pasar las siguientes pruebas eléctricas al 100% antes de la liberación.
Pruebas eléctricas básicas:
l Continuidad / Mapeo de cables: Verificación punto por punto de cada circuito en el arnés, confirmando conexiones de cables, enrutamiento y estado de los terminales.
l Prueba de resistencia de aislamiento: Verifica el rendimiento del aislamiento entre conductores y, cuando corresponda, entre conductores y pantallas o partes conductoras expuestas.
l Prueba Hi‑Pot (cuando corresponda): Hi‑Pot en CA/CC según especificaciones específicas del arnés.
Pruebas funcionales especializadas (seleccionables por tipo de producto):
l Prueba de fuga de aire: Verifica el rendimiento de sellado de conectores impermeables.
l Detección de fallas intermitentes: Continuidad dinámica durante la flexión.
l Prueba de continuidad de pantalla: Verifica la continuidad eléctrica entre la pantalla y tierra.
l Otras pruebas funcionales: Dependiendo de la funcionalidad real del producto, se pueden configurar pruebas adicionales para polaridad, baja resistencia, señales de sensores, comunicación y funciones específicas del cliente.
2.3 Trazabilidad de datos de prueba
Todos los datos de prueba se registran en tiempo real a través del sistema MES, y los registros de prueba se pueden vincular a:
l Modelo y versión del producto;
l Orden de trabajo / número de lote;
l Programa de prueba y versión del programa;
l Equipo de prueba e ID del equipo;
l Hora de la prueba;
l Operador;
l Parámetros clave de prueba;
l Resultados de la prueba y registros de anomalías.
Para productos no conformes, el sistema realiza registro de resultados anómalos y gestión de cuarentena, evitando que los productos que no han sido reevaluados o confirmados como retrabajados ingresen directamente al proceso de envío. Al correlacionar los datos de prueba con la información de producción, se logra trazabilidad completa desde producto → lote → programa de prueba → resultados de prueba, proporcionando una base de datos para el análisis de calidad, investigación de anomalías y mejora continua.
2.4 Control de pruebas y riesgos de fallos
Al definir claramente la capacidad de detección y los límites aplicables de cada prueba, combinado con la validación de primera pieza, el monitoreo en proceso y el muestreo de producción, se logra un control de calidad integral desde el desarrollo del producto hasta la producción en masa.
Elemento de prueba | Método de prueba | Modos de fallo detectables | Puntos ciegos comunes | Solución de Kaweei |
Continuidad | Prueba punto a punto al 100%, comparación automática de enrutamiento y continuidad; | Cables incorrectos, faltantes, cortos, abiertos, terminales no engarzados o insertados completamente, errores de cableado | La prueba de continuidad estática puede no detectar aperturas intermitentes durante vibración, flexión o movimiento | Para aplicaciones dinámicas o proyectos de alta fiabilidad, agregar validación de continuidad dinámica en flexión, curvatura o movimiento |
Resistencia de aislamiento | Tensión de prueba establecida según la tensión nominal del producto y especificaciones del cliente; criterios de aprobación/rechazo de resistencia de aislamiento según especificaciones del producto | Aislamiento dañado, humedad, contaminación, cuerpos extraños, fuga anormal entre terminales | Pasar la resistencia de aislamiento no significa que el aislamiento esté libre de riesgos, ya que esta prueba tiene resolución limitada para microdefectos localizados (vacíos internos, picaduras, carbonización localizada), envejecimiento microscópico temprano o riesgos de ruptura que solo se manifiestan bajo alto estrés de campo eléctrico. | Adoptar una estrategia de prueba combinada: detección de resistencia de aislamiento → evaluación con Hi‑Pot → análisis de descargas parciales / pérdidas dieléctricas para componentes críticos. |
Hi‑Pot | Tensión de prueba CA o CC, tiempo de rampa, tiempo de mantenimiento y límites de corriente de fuga determinados según la tensión nominal y estándares del producto | Microgrietas en el aislamiento, puntos débiles, distancia de fuga / distancia de aislamiento insuficiente, fallo de aislamiento por defectos de moldeo o encapsulado | Probar solo entre conductor individual y tierra omite fallos conductor a conductor. Los defectos de aislamiento comunes (como virutas de cobre que perforan el aislamiento, aislamiento dañado tocando otros cables, puntos de soldadura demasiado cercanos) no se detectan con pruebas referenciadas a tierra. | Para productos con múltiples conductores, ambos tipos de prueba deben cubrirse: cada conductor a pantalla / tierra, y entre cada par de conductores; |
Tracción de terminal y análisis de sección de engarce | Límites de tracción establecidos según terminal, calibre de cable y especificaciones del proveedor; la inspección de sección transversal verifica CCH, CCW, estado de llenado del conductor, integridad del conductor y zona de engarce del terminal; | Engarce insuficiente, seudoengarce, deformación anormal de engarce, daño del conductor, llenado anormal del conductor y otros defectos internos | Validación destructiva, típicamente no factible para cada producto; el análisis de una sola primera pieza no representa toda la producción. | La inspección de sección transversal debe realizarse en la primera producción, al cambio de matriz de engarce o de cable. Vincular los resultados de sección transversal con los parámetros de engarce y el número de matriz para proporcionar una referencia para la producción en masa posterior. |
Fuga de aire | Método de caída de presión positiva o negativa según la estructura de sellado del producto; presión de prueba, tiempo de estabilización, tiempo de prueba y fuga permitida establecidos según la estructura y requisitos | Compresión insuficiente del anillo O, anomalías en el tapón de sellado, defectos de sobremoldeo, problemas de sellado de la carcasa, fugas en áreas de unión, etc. | La prueba de fuga de aire valida principalmente el rendimiento de fugas de la estructura de sellado, no es directamente equivalente a clasificaciones IP67/IP68; diferentes estructuras requieren diferentes presiones de prueba y criterios de fuga. | Personalizar el plan de prueba de fuga de aire y los umbrales según la estructura del producto; para proyectos IP67/IP68, combinar con verificación real de tiempo/profundidad de inmersión y realizar pruebas de simulación en entorno de inmersión real. |
Aumento de temperatura | Prueba de transporte de corriente continua según la corriente nominal del producto y condiciones operativas reales, monitoreando el aumento de temperatura en terminales, contactos y conductores | Resistencia de engarce excesiva, mal contacto del terminal, sección transversal insuficiente del conductor, calentamiento localizado en puntos de conexión | El calentamiento del arnés incluye tanto el autocalentamiento del conductor como el calentamiento por contacto del terminal; atribuir el exceso de aumento de temperatura únicamente al calibre del cable ignora los problemas de contacto del terminal. | Medición de temperatura en múltiples puntos para localizar puntos calientes: medir la temperatura en el cuerpo del conductor, la zona de engarce y la cara de acoplamiento por separado; si el aumento es significativamente mayor que el del conductor, priorizar la investigación del proceso de engarce, resistencia de contacto y ajuste del terminal.
|
III. Pruebas de validación de fiabilidad
Además de las pruebas diarias de producción, el laboratorio de Kaweei ofrece los siguientes servicios de pruebas de fiabilidad para aplicaciones exigentes en automoción, industria y militar.
3.1 Pruebas de fiabilidad ambiental
3.1.1 Prueba de temperatura y humedad constante
Qué es — Exposición continua de muestras de arnés en una cámara de temperatura y humedad controlada para observar la estabilidad de las propiedades mecánicas y eléctricas de los materiales aislantes, cubiertas de cables, conectores, juntas de goma y terminales metálicos bajo estrés prolongado de temperatura y humedad, evaluando las tendencias de envejecimiento de los materiales.
¿Por qué realizarla? Los arneses en compartimentos del motor, equipos de automatización exteriores, gabinetes de control industrial y algunos dispositivos médicos pueden enfrentar variaciones de temperatura/humedad o ambientes de alta humedad prolongada. La alta temperatura y humedad pueden causar absorción de humedad, lo que lleva a riesgos de degradación de la resistencia de aislamiento, corrosión de terminales metálicos, cambios en las propiedades de sellado y deterioro de las propiedades mecánicas del plástico, lo que podría resultar en fallos de contacto del conector.
Kaweei está equipado con una cámara programable de temperatura y humedad constante, con rango de temperatura de ‑70°C ~ +150°C y rango de humedad de 10% ~ 98% R.H., cumpliendo con las normas de prueba de humedad IEC 60068‑2. Admite modos de prueba de humedad constante, humedad cíclica y ciclos combinados de temperatura-humedad, con capacidad de personalizar perfiles según las especificaciones del cliente.
3.1.2 Prueba de choque térmico
Qué es — Transferencia rápida de muestras de arnés entre cámaras calientes y frías, sometiendo el producto a cambios severos de temperatura. La prueba de choque térmico no solo se centra en las temperaturas pico, sino también en el esfuerzo termomecánico inducido por las transiciones rápidas de temperatura.
¿Por qué realizarla? Los conjuntos de arneses contienen múltiples materiales: conductores de cobre, terminales metálicos, conectores de plástico, juntas de goma, compuestos de encapsulado. Cada material tiene un coeficiente de expansión térmica diferente. Bajo ciclos rápidos de temperatura, las velocidades de expansión y contracción de varios componentes difieren, acumulando estrés en las uniones. El ciclado prolongado puede causar microgrietas en los materiales, huecos en los sellos, fatiga térmica de engarces/soldaduras y agrietamiento del encapsulado, comprometiendo directamente el sellado del conector y causando fallos de contacto.
Kaweei está equipado con una cámara de choque térmico de dos zonas, con rango de temperatura de choque de ‑55°C ~ +150°C, transferencia entre zonas ≤10 segundos y tiempo de recuperación de 3~5 minutos. Cumple con las normas de prueba de choque térmico GB/T 2423.22.
Prueba | Simulación principal | Hallazgos clave |
Temperatura y humedad constante | Alta temperatura y humedad prolongada | Absorción de humedad, envejecimiento, degradación del aislamiento, corrosión |
Choque térmico | Cambios rápidos de temperatura | Expansión/contracción térmica, estrés del material, fallo de sellado, fatiga térmica |
3.1.3 Prueba de niebla salina (NSS / AASS / CASS)
Utilizando una cámara de niebla salina para simular una atmósfera húmeda corrosiva con sales, evaluando la resistencia a la corrosión de los componentes metálicos del arnés. C1‑C5 son clasificaciones de entorno de corrosión definidas en ISO 12944; NSS (niebla salina neutra), AASS (niebla salina con ácido acético) y CASS (niebla salina con acetato de cobre acelerado) son métodos de prueba de niebla salina.
En ambientes húmedos con sales, los recubrimientos de los terminales y las carcasas metálicas de los conectores pueden corroerse. La corrosión daña el recubrimiento y provoca desviaciones en la resistencia de contacto, lo que potencialmente conduce a interrupciones de señal y fallos de conexión. La prueba de niebla salina no solo consiste en observar si las muestras se oxidan; valida si el sistema de retención mecánica y la conexión eléctrica del conector pueden mantener los requisitos de diseño en entornos corrosivos.
Nivel de corrosión | Entorno de corrosión | Escenarios de aplicación típicos | Posibles escenarios de aplicación de arneses |
C1 | Muy bajo | Interior seco y limpio | Dentro de equipos electrónicos generales |
C2 | Bajo | Interior general, baja contaminación | Equipos industriales generales |
C3 | Medio | Urbano, industrial, humedad moderada | Automatización industrial, equipos de control exteriores |
C4 | Alto | Alta humedad, contaminación industrial, costero | Automotriz, equipos exteriores, maquinaria de construcción |
C5 | Muy alto | Industrial severo, marino, altamente corrosivo | Equipos marinos, equipos portuarios, industria pesada |
El nivel de corrosión real debe determinarse según la ubicación de instalación del producto, humedad ambiental, nivel de contaminación, exposición a sales y especificaciones del cliente, no únicamente por la industria del producto. La duración de la prueba y los criterios de aceptación se determinan según estándares específicos del producto, especificaciones del cliente y sistema de materiales.
3.1.4 Prueba de vibraciones
Según ISO 16750‑3:2023 (Vehículos de carretera — Cargas mecánicas) para barrido sinusoidal, vibración aleatoria de banda ancha y pruebas de choque mecánico, también compatible con las normas generales IEC 60068‑2‑6 (vibración sinusoidal) e IEC 60068‑2‑64 (vibración aleatoria de banda ancha); verifica la fiabilidad de contacto de los mecanismos de bloqueo de conectores y puntos de engarce bajo estrés dinámico.
3.2 Pruebas de vida mecánica y conformidad
- Prueba de ciclos de acoplamiento: Verifica las tendencias de resistencia de contacto y fuerza de inserción/extracción después de cientos a miles de ciclos de acoplamiento.
- Prueba de vida a la flexión: Simula escenarios de portacables y articulaciones robóticas, validando la vida útil a la fatiga por flexión de arneses de alta flexibilidad.
- Prueba de conformidad RoHS 2.0: El espectrómetro de fluorescencia de rayos X (XRF) interno cubre la detección de 10 sustancias peligrosas, incluyendo plomo, mercurio, cadmio y cromo hexavalente.
Conclusión
La prueba eléctrica al 100% no es un servicio adicional, es el estándar de fábrica para cada arnés de Kaweei.
Desde un plano hasta la entrega final, cada verificación de continuidad, cada parámetro de aislamiento, cada valor de tracción de terminal deja un registro digital trazable en nuestro sistema de pruebas. El sistema de pruebas de Kaweei cubre tres fases: validación de desarrollo, pruebas en proceso y final de línea, y evaluación de fiabilidad, cumpliendo plenamente con IPC/WHMA‑A‑620 y certificado bajo ISO 9001 / IATF 16949 / ISO 13485.
¿Necesita un plan de pruebas para su producto? Envíenos sus planos de arnés o escenario de aplicación, y nuestro equipo de ingeniería generará una lista detallada de elementos de prueba con parámetros y umbrales de aprobación/rechazo recomendados. Contacte al equipo de ingeniería de Kaweei.


