
Perché il test al 100% è fondamentale per i cablaggi personalizzati?
I cablaggi personalizzati sono spesso utilizzati in applicazioni critiche come sistemi di sicurezza automobilistici, dispositivi medici e robot industriali. Un circuito aperto, cortocircuito o difetto di isolamento non rilevato può causare tempi di inattività delle apparecchiature, guasti alla sicurezza o persino lesioni personali. Per cablaggi complessi con più rami, più connettori e tipi di segnale misti, l'ispezione a campione non può coprire tutti i potenziali punti di rischio—solo l'ispezione individuale al 100% garantisce che ogni cablaggio consegnato soddisfi i requisiti di progettazione.
Kaweei integra i test elettrici al 100% nell'intera catena di produzione, dallo sviluppo alla produzione di massa, coprendo tre fasi principali: validazione dello sviluppo, test in-process e di fine linea, e test di affidabilità.
I. Test in fase di sviluppo (Validazione del progetto)
Prima che un prodotto entri in produzione di massa, la prima serie di validazione elettrica inizia durante la fase di revisione DFM, garantendo che il progetto stesso sia producibile e testabile.
1.1 Test di validazione del primo articolo
l Test di continuità: Verifica la connettività di tutti i percorsi conduttivi, rilevando fili errati, fili mancanti e cortocircuiti.
l Test di resistenza di isolamento: Applica una tensione di test in base ai diversi tipi di cablaggio per misurare la resistenza di isolamento tra i conduttori, e tra i conduttori e le schermature/parti conduttive esposte, valutando l'affidabilità dei materiali isolanti e dei processi di assemblaggio.
l Test Hi‑Pot / Rigidità dielettrica:
Due strategie di test sono distinte in base alla tensione nominale di funzionamento del cablaggio, con monitoraggio continuo della corrente di dispersione:
(1) Cablaggi a bassa tensione (≤60 V CC / ≤30 V CA): viene utilizzato il test di tenuta in CC, tipicamente 500 V CC ~ 1000 V CC (secondo le specifiche del cliente), applicato per 1–60 secondi. La corrente di dispersione in CC viene monitorata contemporaneamente, con una soglia tipica ≤1–5 mA, verificando l'integrità dell'isolamento dei circuiti a bassa tensione in condizioni di sovratensione.
(2) Cablaggi a media e alta tensione (>60 V CC / >30 V CA, inclusi i cablaggi ad alta tensione per veicoli a nuova energia, i cablaggi di alimentazione per apparecchiature industriali, ecc.): viene adottata una strategia di verifica dual-mode con Hi‑pot in CA come principale e Hi‑pot in CC come supplementare. La tensione di test in CA è impostata a 2× tensione nominale di funzionamento + 1000 V (ad es., sistema 400 V → CA 1800 V), applicata per 1–60 secondi, con monitoraggio della corrente di dispersione in CA (soglia tipica ≤0,5–5 mA, regolata in base alla lunghezza del cablaggio e al materiale isolante);
1.2 Validazione della qualità della crimpatura
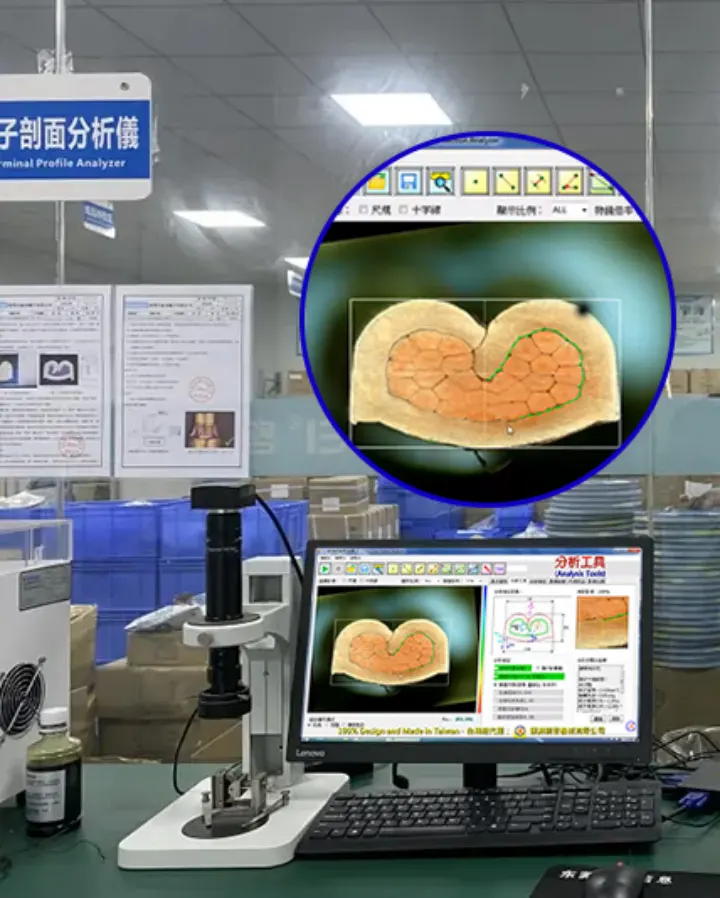
Nella fase del primo articolo, viene eseguita un'analisi della sezione trasversale sui terminali crimpati per ispezionare caratteristiche critiche tra cui altezza di crimpatura (CCH), larghezza di crimpatura (CCW), rapporto di riempimento del conduttore, deformazione del terminale e integrità della zona di crimpatura del conduttore, confermando che la struttura di crimpatura soddisfa le specifiche del produttore del terminale e le norme applicabili come IPC/WHMA‑A‑620 Classe 2 o Classe 3.
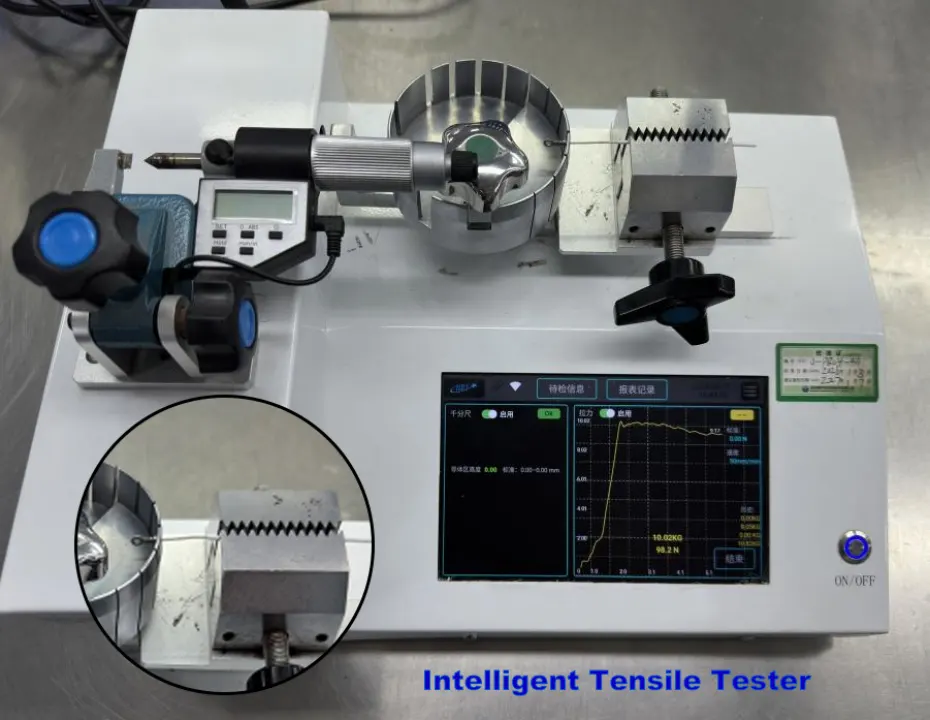
Inoltre, il test di forza di trazione della crimpatura misura la resistenza del giunto meccanico per ogni tipo di terminale e filo, confermando che la forza di ritenzione meccanica della connessione crimpata soddisfa i requisiti corrispondenti. I dati di test sono correlati con modello del terminale, calibro del filo, numero di stampo di crimpatura e parametri di processo, formando dati di processo tracciabili e fungendo da base per il monitoraggio del processo SPC e la determinazione delle anomalie nella produzione di massa.
II. Test in fase di produzione di massa (In-process + Fine linea)
Una volta in produzione di massa, la strategia di test è suddivisa in test in-process e ispezione di fine linea, ottenendo una copertura completa della catena.
2.1 Test in-process
Dopo ogni fase critica del processo, viene eseguita un'ispezione in-process per intercettare i difetti all'interno di quella operazione. La tabella seguente mostra gli elementi di test e i metodi di ispezione per ogni fase:
Processo | Elemento di test | Attrezzatura / Metodo di test | Frequenza di campionamento |
Taglio e spellatura | Lunghezza del filo, lunghezza di spellatura, calibro | Ispezione in linea da macchina automatica di lavorazione fili | Primo articolo + ogni 2 ore |
Crimpatura terminali | Altezza e larghezza di crimpatura, analisi della sezione trasversale, forza di trazione | Micrometro digitale, tester di trazione, analizzatore di sezione trasversale terminali | Primo articolo + ogni 2 ore |
Saldatura / Saldatura ultrasonica | Resistenza del giunto, resistenza di contatto | Micro-ohmmetro + ispezione microscopica, test Hi‑Pot | Primo articolo + campionamento programmato |
Sovrastampaggio / Incapsulamento | Difetti visivi, dimensioni, isolamento | Ispezione visiva, test di resistenza di isolamento, test di tenuta all'aria | Primo articolo + ispezione programmata |
Assemblaggio | Forza di inserzione del connettore, conferma del blocco | Ispezione assistita da attrezzatura + conferma manuale | Controllo individuale al 100% |
Tutti i dati di test in-process di cui sopra sono inseriti nel sistema MES; qualsiasi anomalia attiva immediatamente un arresto della linea di produzione per indagine, garantendo che i problemi non passino all'operazione successiva.
2.2 Test di fine linea e validazione della spedizione
Dopo il completamento dell'assemblaggio del cablaggio, inizia la fase finale di validazione elettrica e funzionale. Kaweei stabilisce un piano di test di fine linea basato sull'architettura elettrica del prodotto, tensione nominale, grado di protezione, ambiente di applicazione e requisiti del cliente. Ogni cablaggio completamente assemblato deve superare i seguenti test elettrici al 100% prima del rilascio.
Test elettrici di base:
l Test di continuità / Mappatura dei fili: Verifica punto per punto di ogni circuito nel cablaggio, confermando le connessioni dei fili, il percorso e lo stato dei terminali.
l Test di resistenza di isolamento: Verifica le prestazioni di isolamento tra i conduttori e, se applicabile, tra i conduttori e le schermature o parti conduttive esposte.
l Test Hi‑Pot (se applicabile): Hi‑Pot CA/CC secondo le specifiche specifiche del cablaggio.
Test funzionali specializzati (selezionabili per tipo di prodotto):
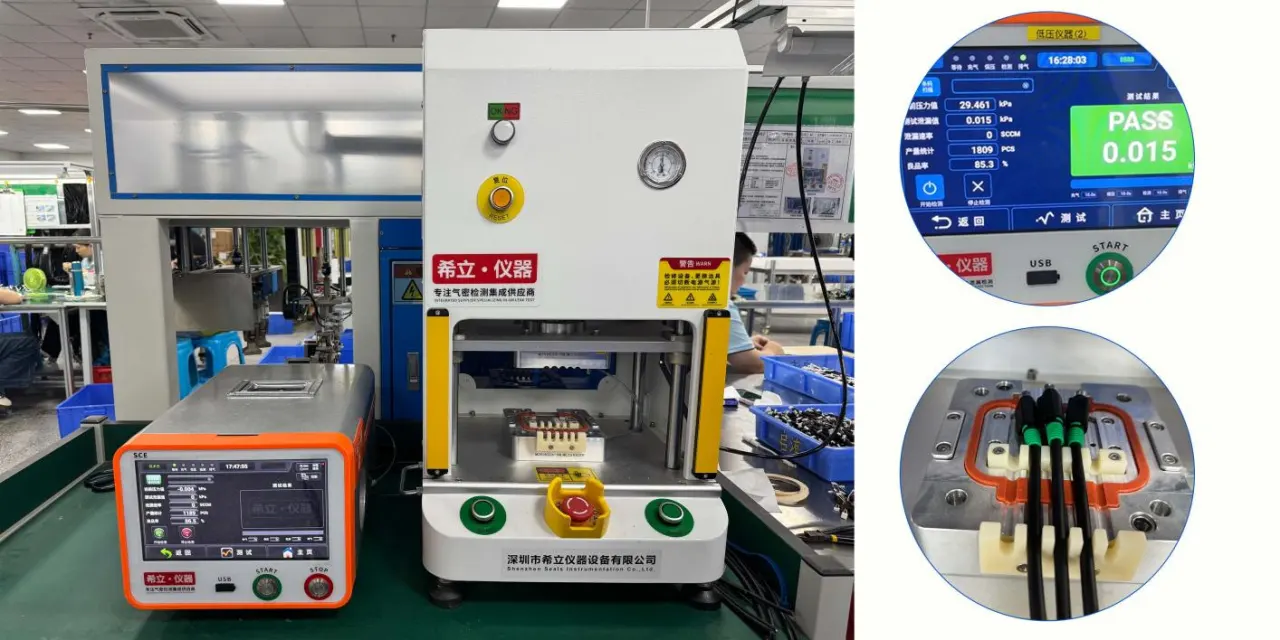
l Test di tenuta all'aria: Verifica le prestazioni di tenuta dei connettori impermeabili.
l Rilevamento guasti intermittenti: Continuità dinamica durante la flessione.
l Test di continuità della schermatura: Verifica la continuità elettrica tra schermatura e terra.
l Altri test funzionali: A seconda della funzionalità effettiva del prodotto, è possibile configurare test aggiuntivi per polarità, bassa resistenza, segnali di sensori, comunicazione e funzioni specifiche del cliente.
2.3 Tracciabilità dei dati di test
Tutti i dati di test sono registrati in tempo reale attraverso il sistema MES, e i registri di test possono essere collegati a:
l Modello e versione del prodotto;
l Ordine di lavoro / numero di lotto;
l Programma di test e versione del programma;
l Attrezzatura di test e ID attrezzatura;
l Ora del test;
l Operatore;
l Parametri chiave di test;
l Risultati del test e registri di anomalie.
Per i prodotti non conformi, il sistema esegue la registrazione dei risultati anomali e la gestione della quarantena, impedendo che i prodotti che non sono stati rivalutati o confermati come rilavorati entrino direttamente nel processo di spedizione. Correlando i dati di test con le informazioni di produzione, si ottiene la tracciabilità completa da prodotto → lotto → programma di test → risultati di test, fornendo una base di dati per l'analisi della qualità, l'indagine sulle anomalie e il miglioramento continuo.
2.4 Controllo dei test e dei rischi di guasto
Definendo chiaramente la capacità di rilevamento e i limiti applicabili di ogni test, combinato con la validazione del primo articolo, il monitoraggio in-process e il campionamento di produzione, si ottiene un controllo qualità completo dallo sviluppo del prodotto alla produzione di massa.
Elemento di test | Metodo di test | Modalità di guasto rilevabili | Punti ciechi comuni | Soluzione Kaweei |
Continuità | Test punto-punto al 100%, confronto automatico del percorso e della continuità; | Fili errati, fili mancanti, cortocircuiti, aperti, terminali non crimpati o inseriti completamente, errori di cablaggio | Il test di continuità statico potrebbe non rilevare aperti intermittenti durante vibrazioni, flessioni o movimenti | Per applicazioni dinamiche o progetti ad alta affidabilità, aggiungere la validazione della continuità dinamica in flessione, curvatura o movimento |
Resistenza di isolamento | Tensione di test impostata in base alla tensione nominale del prodotto e alle specifiche del cliente; criteri di superamento/insuccesso della resistenza di isolamento impostati secondo le specifiche del prodotto | Isolamento danneggiato, umidità, contaminazione, ponticello di corpi estranei, perdita anomala tra terminali | Superare il test di resistenza di isolamento ≠ isolamento senza rischi, poiché questo test ha una risoluzione limitata per micro-difetti localizzati (vuoti interni, buche, carbonizzazione localizzata), invecchiamento microscopico precoce o rischi di rottura che si manifestano solo sotto elevate sollecitazioni del campo elettrico. | Adottare una strategia di test combinata: screening della resistenza di isolamento → test Hi‑Pot per valutazione → analisi delle scariche parziali / perdite dielettriche per componenti critici. |
Hi‑Pot | Tensione di test CA o CC, tempo di salita, tempo di mantenimento e limiti di corrente di dispersione determinati in base alla tensione nominale e agli standard di prodotto | Micro-cricche nell'isolamento, punti deboli, distanza di strisciamento / distanza in aria insufficiente, guasto dell'isolamento dovuto a difetti di stampaggio o incapsulamento | Testare solo tra il singolo conduttore e la terra trascura i guasti conduttore-conduttore. I difetti di isolamento comuni (come detriti di rame di crimpatura che perforano l'isolamento, isolamento danneggiato che tocca altri fili, punti di saldatura troppo vicini) non vengono rilevati dai test riferiti a terra. | Per prodotti multi-conduttore, entrambi i test devono essere coperti: ogni conduttore verso schermatura/terra, e tra ogni coppia di conduttori; |
Forza di trazione del terminale e analisi della sezione di crimpatura | Limiti di trazione impostati per terminale, calibro del filo e specifiche del fornitore; l'ispezione della sezione trasversale verifica CCH, CCW, stato di riempimento del conduttore, integrità del conduttore e della zona di crimpatura del terminale; | Crimpatura insufficiente, pseudo-crimpatura, deformazione anomala della crimpatura, danni al conduttore, riempimento anomalo del conduttore e altri difetti interni | Validazione distruttiva, tipicamente non fattibile per ogni prodotto; una singola analisi del primo articolo non rappresenta l'intera produzione. | L'ispezione della sezione trasversale deve essere eseguita alla prima produzione, al cambio dello stampo di crimpatura o al cambio del filo. Collegare i risultati della sezione trasversale con i parametri di crimpatura e il numero dello stampo per fornire un riferimento per la successiva produzione di massa. |
Tenuta all'aria | Metodo di decadimento della pressione positiva o negativa in base alla struttura di tenuta del prodotto; pressione di test, tempo di stabilizzazione, tempo di test e perdita consentita impostati in base alla struttura e ai requisiti | Compressione insufficiente dell'O-ring, anomalie del tappo di tenuta, difetti di sovrastampaggio, problemi di tenuta dell'alloggiamento, perdite nell'area di giunzione, ecc. | Il test di tenuta all'aria convalida principalmente le prestazioni di tenuta della struttura, non è direttamente equivalente ai gradi IP67/IP68; strutture diverse richiedono diverse pressioni di test e criteri di perdita. | Personalizzare il piano di test di tenuta all'aria e le soglie in base alla struttura del prodotto; per progetti IP67/IP68, combinare con la verifica effettiva del tempo/profondità di immersione e eseguire test di simulazione in ambiente di immersione reale. |
Aumento di temperatura | Test di trasporto di corrente continua in base alla corrente nominale del prodotto e alle condizioni operative effettive, monitorando l'aumento di temperatura su terminali, contatti e conduttori | Resistenza di crimpatura eccessiva, scarso contatto del terminale, sezione del conduttore insufficiente, riscaldamento localizzato nei punti di connessione | Il riscaldamento del cablaggio include sia l'auto-riscaldamento del conduttore che il riscaldamento per contatto del terminale; attribuire un aumento di temperatura eccessivo esclusivamente al calibro del filo ignora i problemi di contatto del terminale. | Misurazione della temperatura a più punti per localizzare i punti caldi: misurare la temperatura separatamente sul corpo del conduttore, sulla zona di crimpatura e sulla faccia di accoppiamento; se l'aumento è significativamente superiore a quello del corpo del conduttore, dare priorità all'indagine sul processo di crimpatura, sulla resistenza di contatto e sull'adattamento del terminale.
|
III. Test di validazione dell'affidabilità
Oltre ai test di produzione quotidiani, il laboratorio di Kaweei offre i seguenti servizi di test di affidabilità per applicazioni automobilistiche, industriali e militari impegnative.
3.1 Test di affidabilità ambientale
3.1.1 Test di temperatura e umidità costante
Che cos'è — Esposizione continua dei campioni di cablaggio in una camera termoigrometrica controllata per osservare la stabilità delle proprietà meccaniche ed elettriche dei materiali isolanti, guaine dei cavi, connettori, guarnizioni in gomma e terminali metallici sotto sollecitazione prolungata di temperatura e umidità, valutando le tendenze di invecchiamento dei materiali.
Perché eseguirlo? I cablaggi nei vani motore, nelle apparecchiature di automazione esterne, negli armadi di controllo industriali e in alcuni dispositivi medici possono subire variazioni di temperatura/umidità o ambienti ad alta umidità prolungata. L'elevata temperatura e umidità possono causare l'assorbimento di umidità, portando a rischi di degrado della resistenza di isolamento, corrosione dei terminali metallici, modifiche delle proprietà di tenuta e deterioramento delle proprietà meccaniche della plastica, potenzialmente causando il guasto del contatto del connettore.
Kaweei è dotato di una camera termoigrometrica programmabile, con intervallo di temperatura da ‑70°C a +150°C e intervallo di umidità dal 10% al 98% R.H., soddisfacendo gli standard di test di umidità IEC 60068‑2. Supporta le modalità di test a umidità costante, umidità ciclica e cicli combinati di temperatura-umidità, con la capacità di personalizzare i profili in base alle specifiche del cliente.
3.1.2 Test di shock termico
Che cos'è — Trasferimento rapido dei campioni di cablaggio tra camere calde e fredde, sottoponendo il prodotto a severe variazioni di temperatura. Il test di shock termico si concentra non solo sulle temperature di picco, ma anche sullo stress termomeccanico indotto dalle rapide transizioni termiche.
Perché eseguirlo? Gli assemblaggi di cablaggio contengono più materiali: conduttori in rame, terminali metallici, connettori in plastica, guarnizioni in gomma, composti di incapsulamento. Ogni materiale ha un diverso coefficiente di dilatazione termica. Sotto cicli rapidi di temperatura, i tassi di dilatazione e contrazione dei vari componenti differiscono, accumulando stress nei giunti. Il ciclaggio prolungato può causare micro-cricche nei materiali, spazi di tenuta, fatica termica delle crimpature/saldature e fessurazioni dell'incapsulamento, compromettendo direttamente la tenuta del connettore e causando guasti di contatto.
Kaweei è dotato di una camera a due zone per shock termico, con intervallo di temperatura di shock da ‑55°C a +150°C, trasferimento tra zone ≤10 secondi e tempo di recupero 3-5 minuti. Soddisfa gli standard di test di shock termico GB/T 2423.22.
Test | Simulazione primaria | Risultati chiave |
Temperatura e umidità costante | Alta temperatura e umidità prolungate | Assorbimento di umidità, invecchiamento, degrado dell'isolamento, corrosione |
Shock termico | Variazioni rapide di temperatura | Dilatazione/contrazione termica, stress dei materiali, guasto di tenuta, fatica termica |
3.1.3 Test di nebbia salina (NSS / AASS / CASS)
Utilizzo di una camera di nebbia salina per simulare un'atmosfera umida corrosiva carica di sale, valutando la resistenza alla corrosione dei componenti metallici del cablaggio. C1‑C5 sono classificazioni dell'ambiente di corrosione definite in ISO 12944; NSS (nebbia salina neutra), AASS (nebbia salina acetica) e CASS (nebbia salina acetica accelerata al rame) sono metodi di test di nebbia salina.
In ambienti umidi carichi di sale, le placcature dei terminali e gli involucri metallici dei connettori possono corrodersi. La corrosione danneggia la placcatura e provoca una deriva della resistenza di contatto, potenzialmente portando a interruzioni del segnale e guasti di connessione. Il test di nebbia salina non consiste solo nell'osservare se i campioni si arrugginiscono; valida se il sistema di ritenzione meccanica e la connessione elettrica del connettore possono mantenere i requisiti di progettazione in ambienti corrosivi.
Livello di corrosione | Ambiente di corrosione | Scenari di applicazione tipici | Potenziali scenari di applicazione dei cablaggi |
C1 | Molto basso | Interno asciutto e pulito | All'interno di apparecchiature elettroniche generiche |
C2 | Basso | Interno generale, bassa inquinamento | Apparecchiature industriali generiche |
C3 | Medio | Urbano, industriale, umidità moderata | Automazione industriale, apparecchiature di controllo esterne |
C4 | Alto | Elevata umidità, inquinamento industriale, costiero | Automotive, attrezzature esterne, macchine edili |
C5 | Molto alto | Industriale grave, marino, altamente corrosivo | Attrezzature marine, attrezzature portuali, industria pesante |
Il livello di corrosione effettivo deve essere determinato in base all'ubicazione di installazione del prodotto, all'umidità ambientale, al livello di inquinamento, all'esposizione al sale e alle specifiche del cliente, non solo in base al settore di appartenenza del prodotto. La durata del test e i criteri di accettazione sono determinati in base a standard specifici del prodotto, specifiche del cliente e sistema di materiali.
3.1.4 Test di vibrazione
Secondo ISO 16750‑3:2023 (Veicoli stradali — Carichi meccanici) per sweep sinusoidale, vibrazione casuale a banda larga e test di shock meccanico, supportando anche gli standard generali IEC 60068‑2‑6 (vibrazione sinusoidale) e IEC 60068‑2‑64 (vibrazione casuale a banda larga); verifica l'affidabilità di contatto dei meccanismi di bloccaggio dei connettori e dei punti di crimpatura sotto sollecitazione dinamica.
3.2 Test di durata meccanica e conformità
- Test di cicli di accoppiamento: Verifica le tendenze della resistenza di contatto e della forza di inserzione/estrazione dopo centinaia o migliaia di cicli di accoppiamento.
- Test di durata di flessione: Simula scenari di catene portacavi e giunti robotici, validando la durata a fatica per flessione dei cablaggi ad alta flessibilità.
- Test di conformità RoHS 2.0: Lo spettrometro XRF interno copre lo screening di 10 sostanze pericolose, tra cui piombo, mercurio, cadmio e cromo esavalente.
Conclusione
Il test elettrico al 100% non è un servizio a valore aggiunto — è lo standard di fabbrica per ogni cablaggio Kaweei.
Da un disegno alla consegna finale, ogni controllo di continuità, ogni parametro di isolamento, ogni valore di forza di trazione del terminale lascia un record digitale tracciabile nel nostro sistema di test. Il sistema di test di Kaweei copre tre fasi: validazione dello sviluppo, test in-process e di fine linea, e valutazione dell'affidabilità, pienamente conforme a IPC/WHMA‑A‑620 e certificato ISO 9001 / IATF 16949 / ISO 13485.
Hai bisogno di un piano di test per il tuo prodotto? Inviaci i tuoi disegni di cablaggio o lo scenario di applicazione, e il nostro team di ingegneria produrrà un elenco dettagliato degli elementi di test con parametri e soglie di superamento/insuccesso consigliate. Contatta il team di ingegneria di Kaweei.


