
Pourquoi les tests à 100 % sont-ils essentiels pour les faisceaux de câbles personnalisés ?
Les faisceaux de câbles personnalisés sont souvent utilisés dans des applications critiques telles que les systèmes de sécurité automobile, les dispositifs médicaux et les robots industriels. Un circuit ouvert, un court-circuit ou un défaut d'isolement non détecté peut entraîner des temps d'arrêt, des défaillances de sécurité ou même des blessures corporelles. Pour les faisceaux complexes avec plusieurs branches, plusieurs connecteurs et des types de signaux mixtes, l'inspection par échantillonnage ne peut pas couvrir tous les points de risque potentiels—seule une inspection individuelle à 100 % garantit que chaque faisceau livré répond aux exigences de conception.
Kaweei intègre les tests électriques à 100 % dans l'ensemble de la chaîne de fabrication, du développement à la production de masse, couvrant trois phases principales : validation du développement, tests en cours et en fin de ligne, et tests de fiabilité.
I. Tests en phase de développement (Validation de conception)
Avant qu'un produit n'entre en production de masse, la première série de validation électrique commence lors de la revue DFM, garantissant que la conception elle-même est fabricable et testable.
1.1 Test de validation de première pièce
l Test de continuité : Vérifie la connectivité de toutes les voies conductrices, détectant les fils incorrects, les fils manquants et les courts-circuits.
l Test de résistance d'isolement : Applique une tension de test selon différents types de faisceaux pour mesurer la résistance d'isolement entre les conducteurs, et entre les conducteurs et les blindages/parties conductrices exposées, évaluant la fiabilité des matériaux isolants et des procédés d'assemblage.
l Test Hi‑Pot / Tension de tenue diélectrique :
Deux stratégies de test sont distinguées en fonction de la tension nominale de fonctionnement du faisceau, avec surveillance continue du courant de fuite :
(1) Faisceaux basse tension (≤60 V CC / ≤30 V CA) : utilisation d'un test de tension de tenue en CC, typiquement 500 V CC ~ 1000 V CC (selon les spécifications du client), appliqué pendant 1 à 60 secondes. Le courant de fuite CC est surveillé simultanément, avec un seuil typique ≤1–5 mA, vérifiant l'intégrité de l'isolement des circuits basse tension en conditions de surtension.
(2) Faisceaux moyenne et haute tension (>60 V CC / >30 V CA, y compris les faisceaux haute tension pour véhicules à nouvelle énergie, les faisceaux d'alimentation d'équipements industriels, etc.) : une stratégie de vérification double mode avec Hi‑pot CA comme principal et Hi‑pot CC comme complémentaire est adoptée. La tension de test CA est fixée à 2× tension nominale de fonctionnement + 1000 V (par ex., système 400 V → CA 1800 V), appliquée pendant 1 à 60 secondes, avec surveillance du courant de fuite CA (seuil typique ≤0,5–5 mA, ajusté selon la longueur du faisceau et le matériau isolant) ;
1.2 Validation de la qualité du sertissage
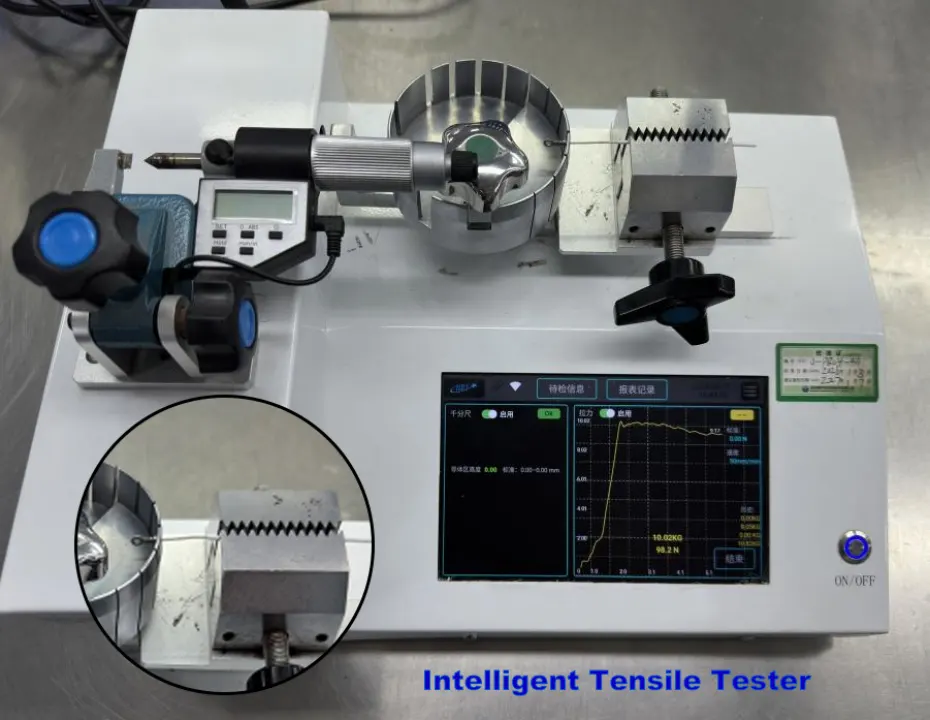
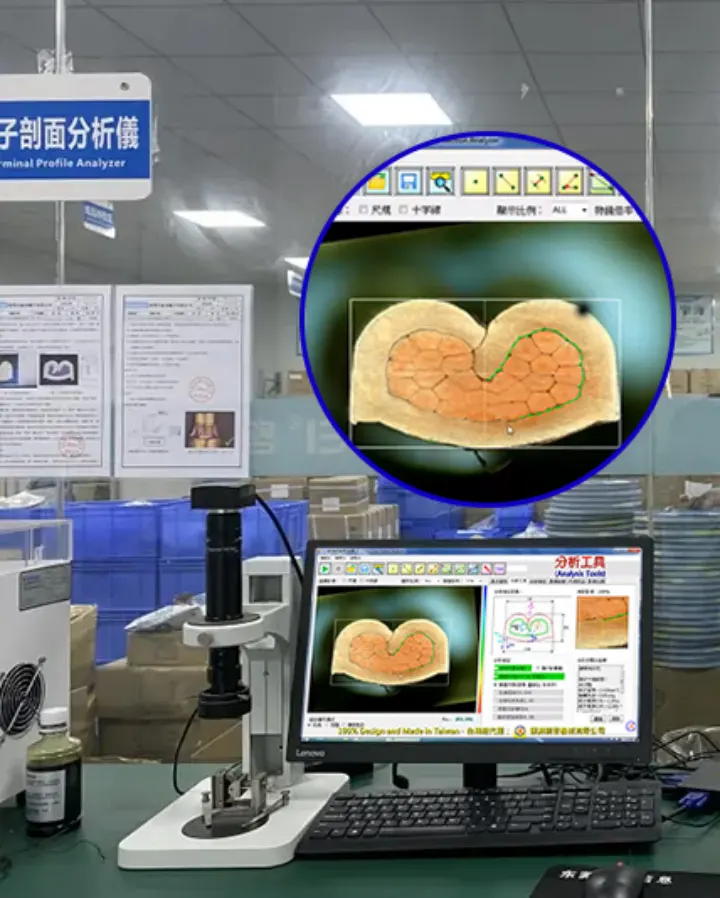
Dans la phase de première pièce, une analyse de section transversale est effectuée sur les bornes serties pour inspecter les caractéristiques critiques telles que la hauteur de sertissage (CCH), la largeur de sertissage (CCW), le taux de remplissage du conducteur, la déformation de la borne et l'intégrité de la zone de sertissage du conducteur, confirmant que la structure de sertissage répond aux spécifications du fabricant de bornes et aux normes applicables telles que IPC/WHMA‑A‑620 Classe 2 ou Classe 3.
De plus, le test de force de traction du sertissage mesure la résistance de l'assemblage mécanique pour chaque type de borne et de fil, confirmant que la force de retenue mécanique de la connexion sertie répond aux exigences correspondantes. Les données de test sont corrélées avec le modèle de borne, le calibre de fil, le numéro de matrice de sertissage et les paramètres de processus, formant des données de processus traçables et servant de base pour le suivi de processus SPC et la détermination d'anomalies en production de masse.
II. Tests en phase de production de masse (En cours + Fin de ligne)
Une fois en production de masse, la stratégie de tests est divisée en tests en cours et inspection de fin de ligne, assurant une couverture complète de la chaîne.
2.1 Tests en cours de fabrication
Après chaque étape critique du processus, une inspection en cours est effectuée pour détecter les défauts dans cette opération. Le tableau ci-dessous montre les éléments de test et les méthodes d'inspection pour chaque étape :
Processus | Élément de test | Équipement / Méthode de test | Fréquence d'échantillonnage |
Coupe et dénudage | Longueur du fil, longueur de dénudage, calibre | Inspection en ligne par machine automatique de traitement des fils | Première pièce + toutes les 2 heures |
Sertissage des bornes | Hauteur et largeur de sertissage, analyse de section transversale, force de traction | Micromètre numérique, testeur de traction, analyseur de section transversale de bornes | Première pièce + toutes les 2 heures |
Soudage / Soudage ultrasonique | Résistance de l'assemblage, résistance de contact | Micro-ohmmètre + inspection microscopique, test Hi‑Pot | Première pièce + échantillonnage programmé |
Surmoulage / Enrobage | Défauts visuels, dimensions, isolement | Inspection visuelle, test de résistance d'isolement, test d'étanchéité à l'air | Première pièce + tournée programmée |
Assemblage | Force d'insertion du connecteur, confirmation du verrouillage | Inspection assistée par gabarit + confirmation manuelle | Vérification individuelle à 100 % |
Toutes les données de test en cours ci-dessus sont saisies dans le système MES ; toute anomalie déclenche immédiatement un arrêt de ligne pour enquête, garantissant que les problèmes ne passent pas à l'opération suivante.
2.2 Tests de fin de ligne et validation d'expédition
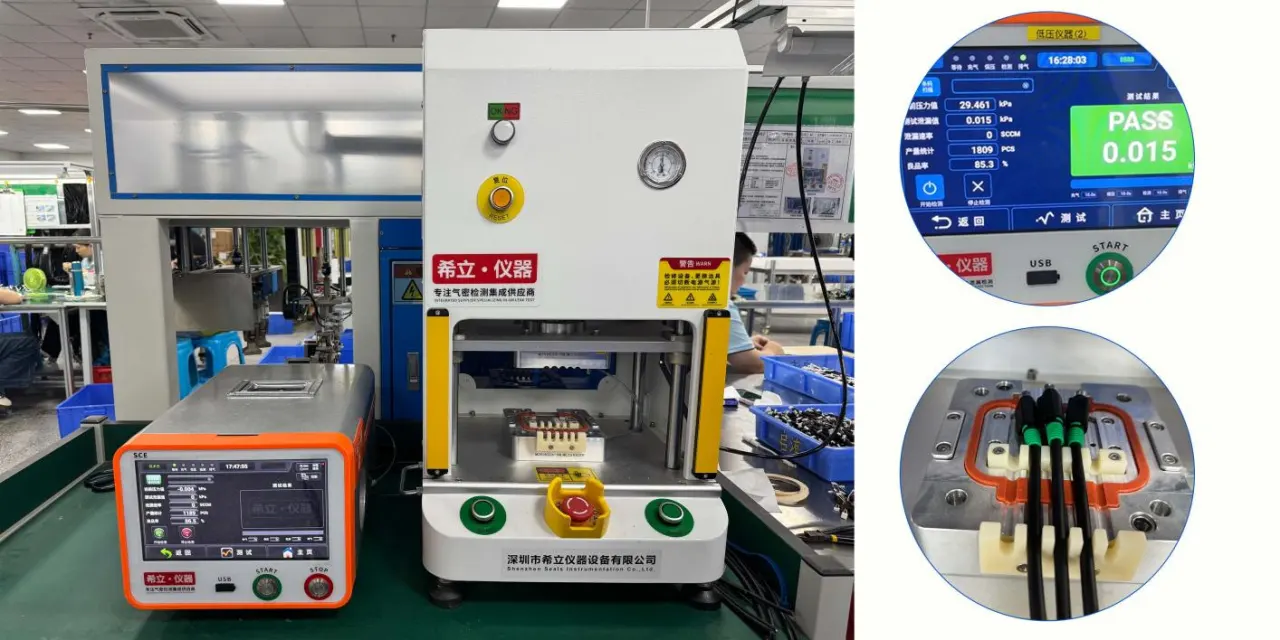
Après l'assemblage du faisceau, la phase de validation électrique et fonctionnelle finale commence. Kaweei établit un plan de test de fin de ligne basé sur l'architecture électrique du produit, la tension nominale, le degré de protection, l'environnement d'application et les exigences du client. Chaque faisceau entièrement assemblé doit réussir les tests électriques à 100 % suivants avant la libération.
Tests électriques de base :
l Test de continuité / Cartographie des fils : Vérification point par point de chaque circuit du faisceau, confirmant les connexions des fils, le routage et l'état des bornes.
l Test de résistance d'isolement : Vérifie les performances d'isolement entre les conducteurs et, le cas échéant, entre les conducteurs et les blindages ou parties conductrices exposées.
l Test Hi‑Pot (le cas échéant) : Hi‑Pot CA/CC selon les spécifications spécifiques du faisceau.
Tests fonctionnels spécialisés (sélectionnables selon le type de produit) :
l Test d'étanchéité à l'air : Vérifie les performances d'étanchéité des connecteurs étanches.
l Détection de défauts intermittents : Continuité dynamique lors de la flexion.
l Test de continuité du blindage : Vérifie la continuité électrique entre le blindage et la terre.
l Autres tests fonctionnels : Selon la fonctionnalité réelle du produit, des tests supplémentaires peuvent être configurés pour la polarité, la faible résistance, les signaux de capteurs, la communication et les fonctions spécifiques au client.
2.3 Traçabilité des données de test
Toutes les données de test sont enregistrées en temps réel via le système MES, et les enregistrements de test peuvent être liés à :
l Modèle et version du produit ;
l Ordre de fabrication / numéro de lot ;
l Programme de test et version du programme ;
l Équipement de test et ID de l'équipement ;
l Heure du test ;
l Opérateur ;
l Paramètres clés de test ;
l Résultats de test et enregistrements d'anomalies.
Pour les produits non conformes, le système effectue un enregistrement des résultats anormaux et une gestion de quarantaine, empêchant les produits qui n'ont pas été réévalués ou confirmés comme retravaillés d'entrer directement dans le processus d'expédition. En corrélant les données de test avec les informations de production, une traçabilité complète du produit → lot → programme de test → résultats de test est réalisée, fournissant une base de données pour l'analyse de la qualité, l'enquête sur les anomalies et l'amélioration continue.
2.4 Contrôle des tests et des risques de défaillance
En définissant clairement la capacité de détection et les limites applicables de chaque test, combiné à la validation de première pièce, la surveillance en cours et l'échantillonnage de production, un contrôle qualité complet est assuré du développement du produit à la production de masse.
Élément de test | Méthode de test | Modes de défaillance détectables | Points aveugles courants | Solution Kaweei |
Continuité | Test point à point à 100 %, comparaison automatique du routage et de la continuité ; | Fils incorrects, fils manquants, courts-circuits, circuits ouverts, bornes non serties ou mal insérées, erreurs de câblage | Le test de continuité statique peut ne pas détecter les circuits ouverts intermittents lors des vibrations, flexions ou mouvements | Pour les applications dynamiques ou les projets haute fiabilité, ajouter une validation de continuité dynamique en flexion, courbure ou mouvement |
Résistance d'isolement | Tension de test définie selon la tension nominale du produit et les spécifications client ; critères de réussite/échec de la résistance d'isolement définis selon les spécifications produit | Isolement endommagé, humidité, contamination, pontage par corps étranger, fuite anormale entre bornes | Réussir le test de résistance d'isolement ≠ isolement sans risque, car ce test a une résolution limitée pour les micro-défauts localisés (vides internes, piqûres, carbonisation localisée), le vieillissement microscopique précoce ou les risques de claquage qui ne se manifestent qu'en conditions de contrainte de champ électrique élevée. | Adopter une stratégie de test combinée : dépistage de la résistance d'isolement → test Hi‑Pot pour évaluation → analyse des décharges partielles / pertes diélectriques pour les composants critiques. |
Hi‑Pot | Tension de test CA ou CC, temps de montée, temps de maintien et limites de courant de fuite déterminés selon la tension nominale et les normes produit | Micro-fissures dans l'isolement, points faibles, distance de fuite / distance d'isolement insuffisante, défaillance d'isolement due à des défauts de moulage ou d'enrobage | Tester uniquement entre le conducteur individuel et la terre ignore les défauts conducteur-à-conducteur. Les défauts d'isolement courants (tels que les débris de cuivre de sertissage perçant l'isolement, l'isolement endommagé touchant d'autres fils, les points de soudure trop proches) ne sont pas détectés par les tests référencés à la terre. | Pour les produits multipiconducteurs, les deux tests doivent être couverts : chaque conducteur vers le blindage/la terre, et entre chaque paire de conducteurs ; |
Force de traction de borne et analyse de section de sertissage | Limites de traction définies par borne, calibre de fil et spécifications du fournisseur ; l'inspection de section transversale vérifie CCH, CCW, l'état de remplissage du conducteur, l'intégrité du conducteur et de la zone de sertissage de la borne ; | Sertissage insuffisant, pseudo-sertissage, déformation anormale de sertissage, dommage au conducteur, remplissage anormal du conducteur et autres défauts internes | Validation destructive, généralement pas réalisable pour chaque produit ; une analyse de première pièce unique ne représente pas l'ensemble de la production. | L'inspection de section transversale doit être effectuée à la première production, lors d'un changement de matrice de sertissage ou de fil. Lier les résultats de section transversale avec les paramètres de sertissage et le numéro de matrice pour fournir une référence pour la production de masse ultérieure. |
Fuite d'air | Méthode de décroissance de pression positive ou négative basée sur la structure d'étanchéité du produit ; pression de test, temps de stabilisation, temps de test et fuite autorisée définis selon la structure et les exigences | Compression insuffisante du joint torique, anomalies du bouchon d'étanchéité, défauts de surmoulage, problèmes d'étanchéité du boîtier, fuites au niveau des zones de jonction, etc. | Le test de fuite d'air valide principalement les performances d'étanchéité de la structure, mais n'est pas directement équivalent aux indices IP67/IP68 ; différentes structures nécessitent différentes pressions de test et critères de fuite. | Personnaliser le plan de test de fuite d'air et les seuils selon la structure du produit ; pour les projets IP67/IP68, combiner avec la vérification réelle du temps/profondeur d'immersion et effectuer des tests de simulation en environnement d'immersion réel. |
Élévation de température | Test de transport de courant continu selon le courant nominal du produit et les conditions de fonctionnement réelles, surveillant l'élévation de température aux bornes, contacts et conducteurs | Résistance de sertissage excessive, mauvais contact de borne, section de conducteur insuffisante, échauffement localisé aux points de connexion | L'échauffement du faisceau inclut à la fois l'auto-échauffement du conducteur et l'échauffement par contact de borne ; attribuer une élévation de température excessive uniquement au calibre de fil ignore les problèmes de contact de borne. | Mesure de température multipoint pour localiser les points chauds : mesurer la température séparément sur le corps du conducteur, la zone de sertissage et la face de couplage ; si l'élévation est significativement plus élevée que celle du corps du conducteur, prioriser l'enquête sur le processus de sertissage, la résistance de contact et l'ajustement de la borne.
|
III. Tests de validation de fiabilité
En plus des tests de production quotidiens, le laboratoire de Kaweei propose les services de tests de fiabilité suivants pour les applications exigeantes dans l'automobile, l'industrie et le militaire.
3.1 Tests de fiabilité environnementale
3.1.1 Test de température et d'humidité constante
Qu'est-ce que c'est — Exposition continue des échantillons de faisceaux dans une enceinte contrôlée en température et humidité pour observer la stabilité des propriétés mécaniques et électriques des matériaux isolants, des gaines de câbles, des connecteurs, des joints en caoutchouc et des bornes métalliques sous contrainte prolongée de température et d'humidité, évaluant les tendances de vieillissement des matériaux.
Pourquoi le faire ? Les faisceaux dans les compartiments moteur, les équipements d'automatisation extérieurs, les armoires de contrôle industrielles et certains dispositifs médicaux peuvent subir des variations de température/humidité ou des environnements à humidité élevée prolongée. La température et l'humidité élevées peuvent provoquer une absorption d'humidité, entraînant des risques de dégradation de la résistance d'isolement, de corrosion des bornes métalliques, de modification des propriétés d'étanchéité et de détérioration des propriétés mécaniques des plastiques, pouvant résulter en une défaillance de contact du connecteur.
Kaweei est équipé d'une enceinte programmée de température et d'humidité constante, avec une plage de température de ‑70°C ~ +150°C et une plage d'humidité de 10 % ~ 98 % R.H., répondant aux normes de test d'humidité IEC 60068‑2. Il prend en charge les modes de test d'humidité constante, d'humidité cyclique et de cycles combinés température-humidité, avec la capacité de personnaliser les profils selon les spécifications du client.
3.1.2 Test de choc thermique
Qu'est-ce que c'est — Transfert rapide des échantillons de faisceaux entre les enceintes chaude et froide, soumettant le produit à des changements de température sévères. Le test de choc thermique se concentre non seulement sur les températures maximales, mais aussi sur la contrainte thermomécanique induite par les transitions rapides de température.
Pourquoi le faire ? Les assemblages de faisceaux contiennent plusieurs matériaux : conducteurs en cuivre, bornes métalliques, connecteurs en plastique, joints en caoutchouc, composés d'enrobage. Chaque matériau a un coefficient de dilatation thermique différent. Sous des cycles rapides de température, les taux de dilatation et de contraction des différents composants diffèrent, accumulant des contraintes aux jonctions. Les cycles prolongés peuvent provoquer des micro-fissures des matériaux, des espaces d'étanchéité, la fatigue thermique des sertissages/soudures et la fissuration de l'enrobage, compromettant directement l'étanchéité du connecteur et provoquant des défaillances de contact.
Kaweei est équipé d'une enceinte de choc thermique à deux zones, avec une plage de température de choc de ‑55°C ~ +150°C, un transfert de zone ≤10 secondes et un temps de récupération de 3 à 5 minutes. Répond aux normes de test de choc thermique GB/T 2423.22.
Test | Simulation principale | Principales constatations |
Température et humidité constantes | Température et humidité élevées prolongées | Absorption d'humidité, vieillissement, dégradation de l'isolement, corrosion |
Choc thermique | Changements rapides de température | Dilatation/contraction thermique, contrainte des matériaux, défaillance d'étanchéité, fatigue thermique |
3.1.3 Test de brouillard salin (NSS / AASS / CASS)
Utilisation d'une enceinte de brouillard salin pour simuler une atmosphère humide corrosive chargée de sel, évaluant la résistance à la corrosion des composants métalliques du faisceau. C1‑C5 sont des classifications d'environnement de corrosion définies dans ISO 12944 ; NSS (brouillard salin neutre), AASS (brouillard salin acétique) et CASS (brouillard salin acétique accéléré au cuivre) sont des méthodes de test de brouillard salin.
Dans les environnements humides chargés de sel, les placages des bornes et les coques métalliques des connecteurs peuvent se corroder. La corrosion endommage le placage et provoque une dérive de la résistance de contact, pouvant entraîner des interruptions de signal et des défaillances de connexion. Le test de brouillard salin ne consiste pas seulement à observer si les échantillons rouillent ; il valide si le système de retenue mécanique et la connexion électrique du connecteur peuvent maintenir les exigences de conception en environnement corrosif.
Niveau de corrosion | Environnement de corrosion | Scénarios d'application typiques | Scénarios d'application de faisceaux potentiels |
C1 | Très faible | Intérieur sec et propre | À l'intérieur des équipements électroniques généraux |
C2 | Faible | Intérieur général, faible pollution | Équipements industriels généraux |
C3 | Moyen | Urbain, industriel, humidité modérée | Automatisation industrielle, équipements de contrôle extérieurs |
C4 | Élevé | Humidité élevée, pollution industrielle, côtier | Automobile, équipements extérieurs, engins de chantier |
C5 | Très élevé | Industriel sévère, marin, hautement corrosif | Équipements marins, équipements portuaires, industrie lourde |
Le niveau de corrosion réel doit être déterminé en fonction de l'emplacement d'installation du produit, de l'humidité ambiante, du niveau de pollution, de l'exposition au sel et des spécifications du client, et non uniquement par le secteur du produit. La durée du test et les critères d'acceptation sont déterminés selon des normes produit spécifiques, les spécifications du client et le système de matériaux.
3.1.4 Test de vibrations
Selon ISO 16750‑3:2023 (Véhicules routiers — Charges mécaniques) pour le balayage sinusoïdal, les vibrations aléatoires à large bande et les tests de chocs mécaniques, prenant également en charge les normes générales IEC 60068‑2‑6 (vibrations sinusoïdales) et IEC 60068‑2‑64 (vibrations aléatoires à large bande) ; vérifie la fiabilité de contact des mécanismes de verrouillage des connecteurs et des points de sertissage sous contrainte dynamique.
3.2 Tests de durée de vie mécanique et de conformité
- Test de cycles d'accouplement : Vérifie les tendances de la résistance de contact et de la force d'insertion/extraction après des centaines à des milliers de cycles d'accouplement.
- Test de durée de vie en flexion : Simule des scénarios de chaînes porte-câbles et d'articulations robotiques, validant la durée de vie en fatigue de flexion des faisceaux haute flexibilité.
- Test de conformité RoHS 2.0 : Le spectromètre XRF interne couvre le dépistage de 10 substances dangereuses, y compris le plomb, le mercure, le cadmium et le chrome hexavalent.
Conclusion
Les tests électriques à 100 % ne sont pas un service à valeur ajoutée — c'est la norme d'usine pour chaque faisceau Kaweei.
D'un dessin à la livraison finale, chaque vérification de continuité, chaque paramètre d'isolement, chaque valeur de force de traction de borne laisse un enregistrement numérique traçable dans notre système de test. Le système de test de Kaweei couvre trois phases : validation du développement, tests en cours et en fin de ligne, et évaluation de la fiabilité, entièrement conforme à IPC/WHMA‑A‑620 et certifié ISO 9001 / IATF 16949 / ISO 13485.
Besoin d'un plan de test pour votre produit ? Envoyez-nous vos dessins de faisceaux ou votre scénario d'application, et notre équipe d'ingénierie produira une liste détaillée des éléments de test avec des paramètres et des seuils de réussite/échec recommandés. Contactez l'équipe d'ingénierie de Kaweei.


