
Warum ist die 100%-Prüfung für kundenspezifische Kabelbäume entscheidend?
Kundenspezifische Kabelbäume werden häufig in kritischen Anwendungen wie Automobil-Sicherheitssystemen, medizinischen Geräten und Industrierobotern eingesetzt. Ein unerkannter offener Stromkreis, Kurzschluss oder Isolationsfehler kann zu Geräteausfällen, Sicherheitsproblemen oder sogar Personenschäden führen. Bei komplexen Kabelbäumen mit mehreren Verzweigungen, mehreren Steckverbindern und gemischten Signaltypen kann die Stichprobenprüfung nicht alle potenziellen Risikopunkte abdecken—nur die 100%-Einzelprüfung stellt sicher, dass jeder gelieferte Kabelbaum den Konstruktionsanforderungen entspricht.
Kaweei integriert die 100%-Elektroprüfung in die gesamte Fertigungskette von der Entwicklung bis zur Serienproduktion und deckt drei Hauptphasen ab: Entwicklungsvalidierung, In-Prozess- und End-of-Line-Prüfung sowie Zuverlässigkeitsprüfung.
I. Prüfung in der Entwicklungsphase (Designvalidierung)
Bevor ein Produkt in Serie geht, beginnt die erste Runde der elektrischen Validierung bereits in der DFM-Review-Phase, um sicherzustellen, dass das Design selbst herstellbar und testbar ist.
1.1 Erstmusterprüfung
l Durchgangsprüfung: Überprüft die Durchgängigkeit aller leitfähigen Pfade und erkennt falsche, fehlende und kurzgeschlossene Leitungen.
l Isolationswiderstandsprüfung: Legt je nach Kabelbaumtyp eine Prüfspannung an, um den Isolationswiderstand zwischen Leitern sowie zwischen Leitern und Abschirmungen/exponierten leitfähigen Teilen zu messen und die Zuverlässigkeit der Isolationsmaterialien und Montageprozesse zu bewerten.
l Hi‑Pot / Spannungsfestigkeitsprüfung:
Je nach Nennbetriebsspannung des Kabelbaums werden zwei Prüfstrategien unterschieden, wobei der Ableitstrom während der gesamten Prüfung überwacht wird:
(1) Niederspannungskabelbäume (≤60 V DC / ≤30 V AC): Es wird eine Gleichspannungsfestigkeitsprüfung verwendet, typischerweise 500 V DC ~ 1000 V DC (gemäß Kundenspezifikation), für 1–60 Sekunden angelegt. Der Gleichstrom-Ableitstrom wird gleichzeitig überwacht, mit einem typischen Schwellwert ≤1–5 mA, um die Isolationsintegrität von Niederspannungsschaltungen unter Überspannungsbedingungen zu überprüfen.
(2) Mittel- und Hochspannungskabelbäume (>60 V DC / >30 V AC, einschließlich Hochspannungskabelbäume für Elektrofahrzeuge, Stromkabelbäume für Industrieanlagen usw.): Es wird eine zweimodige Verifizierungsstrategie mit AC-Hi-Pot als primärer und DC-Hi-Pot als ergänzender Prüfung angewendet. Die AC-Prüfspannung wird auf 2× Nennbetriebsspannung + 1000 V (z. B. 400-V-System → AC 1800 V) eingestellt, für 1–60 Sekunden angelegt, mit Überwachung des AC-Ableitstroms (Schwellwert typisch ≤0,5–5 mA, angepasst an Kabelbaumlänge und Isolationsmaterial);
1.2 Validierung der Crimpqualität
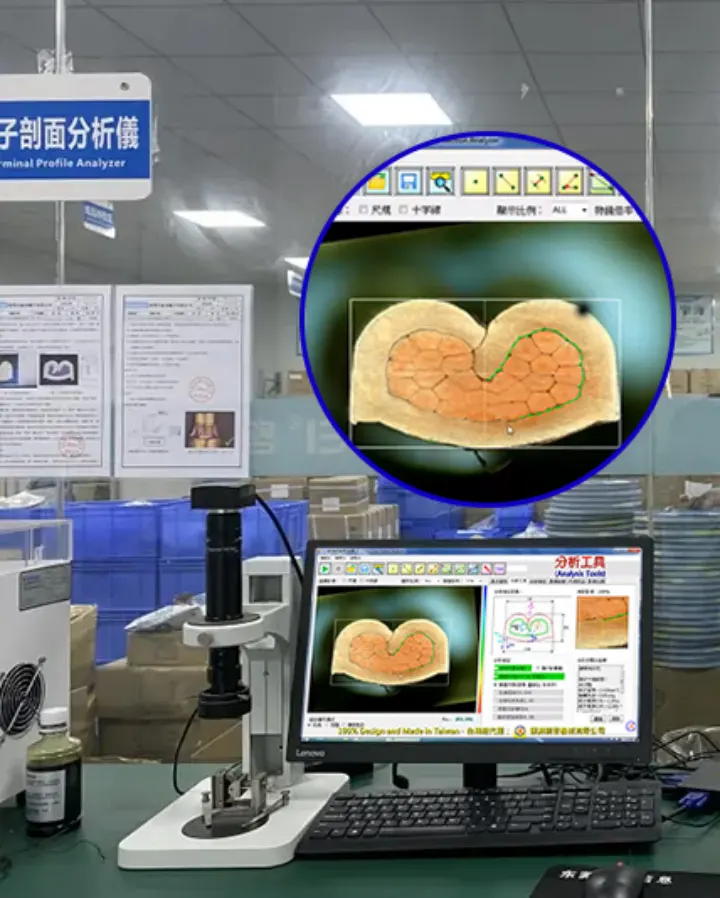
In der Erstmusterphase wird an den gecrimpten Kontakten eine Querschnittsanalyse durchgeführt, um kritische Merkmale wie Crimp-Höhe (CCH), Crimp-Breite (CCW), Leiterfüllgrad, Kontaktverformung und Integrität der Leiter-Crimpzone zu überprüfen, um sicherzustellen, dass die Crimpstruktur den Kontaktherstellerspezifikationen und anwendbaren Normen wie IPC/WHMA‑A‑620 Klasse 2 oder Klasse 3 entspricht.
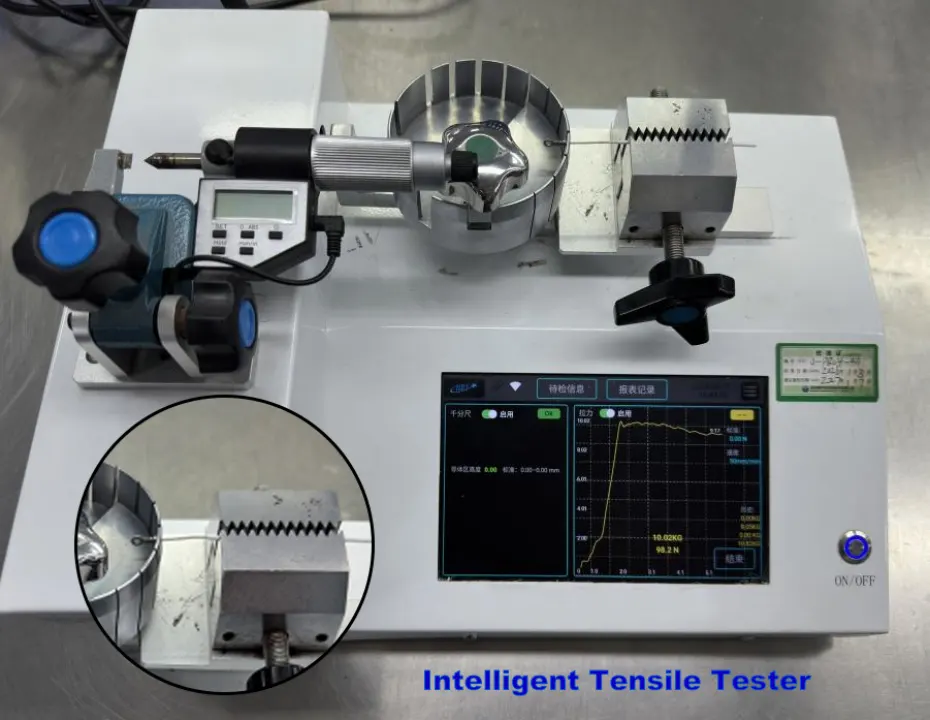
Darüber hinaus misst die Crimp-Abzugskraftprüfung die mechanische Verbindungsfestigkeit für jeden Kontakt- und Leitungstyp und bestätigt, dass die mechanische Haltekraft der Crimpverbindung den entsprechenden Anforderungen entspricht. Die Prüfdaten werden mit Kontaktmodell, Leiterquerschnitt, Crimpwerkzeugnummer und Prozessparametern korreliert, bilden nachvollziehbare Prozessdaten und dienen als Grundlage für die SPC-Prozessüberwachung und die Bestimmung von Anomalien in der Serienproduktion.
II. Prüfung in der Serienproduktionsphase (In-Prozess + End-of-Line)
Sobald die Serienproduktion läuft, wird die Prüfstrategie in In-Prozess-Prüfung und End-of-Line-Inspektion unterteilt, um eine vollständige Kettenabdeckung zu erreichen.
2.1 In-Prozess-Prüfung
Nach jedem kritischen Prozessschritt wird eine In-Prozess-Inspektion durchgeführt, um Fehler in dieser Operation zu erfassen. Die folgende Tabelle zeigt die Prüfpunkte und Inspektionsmethoden für jeden Schritt:
Prozess | Prüfpunkt | Prüfgerät / Methode | Probenahmehäufigkeit |
Schneiden und Abisolieren | Leitungslänge, Abisollänge, Querschnitt | Inline-Inspektion durch automatische Leitungslöschanlage | Erstmuster + alle 2 Stunden |
Kontaktcrimpen | Crimp-Höhe und -Breite, Querschnittsanalyse, Abzugskraft | Digitales Messschieber, Zugprüfstand, Kontakt-Querschnittsanalysator | Erstmuster + alle 2 Stunden |
Löten / Ultraschallschweißen | Verbindungsfestigkeit, Kontaktwiderstand | Mikroohmmeter + mikroskopische Inspektion, Hi‑Pot-Test | Erstmuster + planmäßige Probenahme |
Umspritzen / Vergießen | Sichtbare Mängel, Abmessungen, Isolierung | Sichtprüfung, Isolationswiderstandsprüfung, Dichtheitsprüfung | Erstmuster + planmäßige Begehung |
Montage | Steckkraft des Verbinders, Verriegelungsbestätigung | Vorrichtungsunterstützte Inspektion + manuelle Bestätigung | 100% Einzelprüfung |
Alle oben genannten In-Prozess-Prüfdaten werden in das MES-System eingegeben; jede Anomalie löst sofort eine Produktionsunterbrechung zur Untersuchung aus, um sicherzustellen, dass Probleme nicht in den nächsten Schritt gelangen.
2.2 End-of-Line-Prüfung und Versandvalidierung
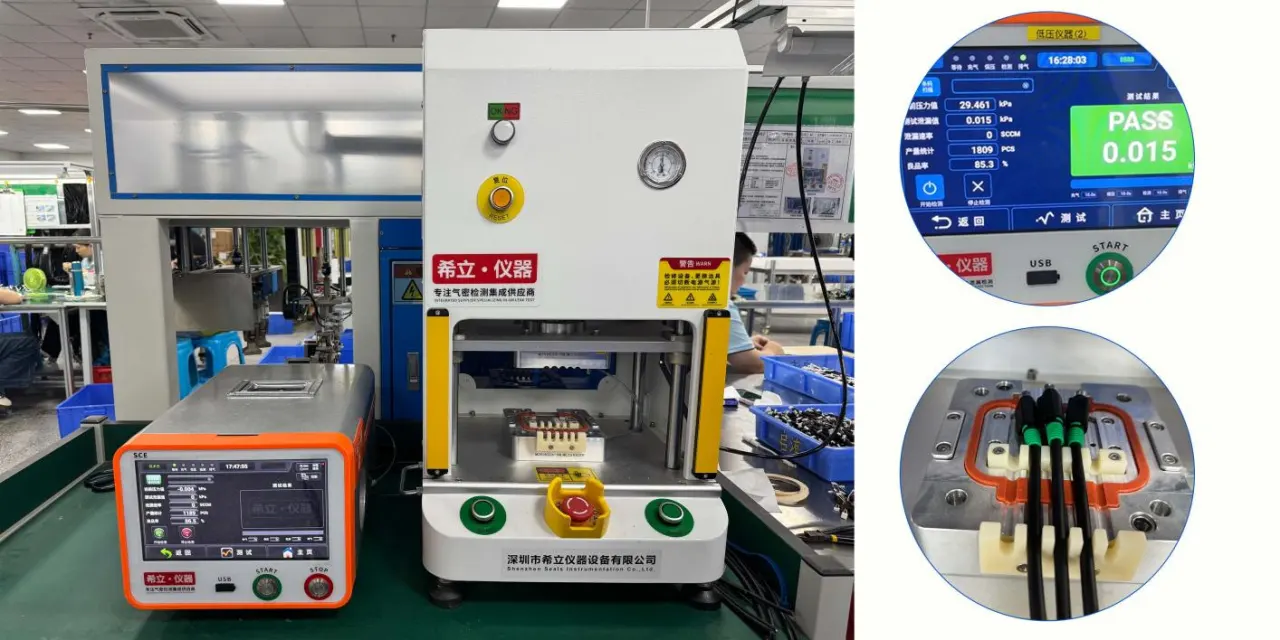
Nach Abschluss der Kabelbaummontage beginnt die abschließende elektrische und funktionale Validierungsphase. Kaweei erstellt einen End-of-Line-Prüfplan basierend auf der elektrischen Architektur des Produkts, der Nennspannung, der Schutzart, dem Anwendungsumfeld und den Kundenanforderungen. Jeder vollständig montierte Kabelbaum muss vor der Freigabe die folgenden 100%-Elektroprüfungen bestehen.
Elektrische Grundprüfungen:
l Durchgangs- / Leitungszuordnungsprüfung: Punkt-für-Punkt-Überprüfung jedes Stromkreises im Kabelbaum, Bestätigung der Leitungsverbindungen, Verlegung und des Kontaktstatus.
l Isolationswiderstandsprüfung: Überprüft die Isolationsleistung zwischen Leitern sowie gegebenenfalls zwischen Leitern und Abschirmungen oder exponierten leitfähigen Teilen.
l Hi‑Pot-Prüfung (falls zutreffend): AC/DC-Hi‑Pot gemäß den spezifischen Kabelbaumspezifikationen.
Spezielle Funktionstests (je nach Produkttyp wählbar):
l Dichtheitsprüfung: Überprüft die Dichtungsleistung von wasserdichten Verbindern.
l Erkennung von intermittierenden Fehlern: Dynamische Durchgängigkeit während des Biegens.
l Schirmdurchgangsprüfung: Überprüft die elektrische Durchgängigkeit zwischen Schirm und Masse.
l Weitere Funktionstests: Je nach tatsächlicher Funktionalität des Produkts können zusätzliche Tests für Polarität, niedrigen Widerstand, Sensorsignale, Kommunikation und kundenspezifische Funktionen konfiguriert werden.
2.3 Rückverfolgbarkeit der Prüfdaten
Alle Prüfdaten werden in Echtzeit über das MES-System erfasst, und Prüfaufzeichnungen können verknüpft werden mit:
l Produktmodell und -version;
l Arbeitsauftrag / Chargennummer;
l Prüfprogramm und Programmversion;
l Prüfgerät und Geräte-ID;
l Prüfzeit;
l Bediener;
l Wichtigen Prüfparametern;
l Prüfergebnissen und Anomalieaufzeichnungen.
Für nicht konforme Produkte führt das System eine Aufzeichnung von Anomalieergebnissen und eine Quarantäneverwaltung durch, um zu verhindern, dass Produkte, die nicht neu bewertet oder als nachgearbeitet bestätigt wurden, direkt in den Versandprozess gelangen. Durch die Verknüpfung von Prüfdaten mit Produktionsinformationen wird eine vollständige Rückverfolgbarkeit von Produkt → Charge → Prüfprogramm → Prüfergebnissen erreicht, die eine Datenbasis für Qualitätsanalysen, Anomalieuntersuchungen und kontinuierliche Verbesserungen bietet.
2.4 Prüf- und Ausfallrisikokontrolle
Durch die klare Definition der Nachweisempfindlichkeit und der Anwendungsgrenzen jedes Prüfverfahrens, kombiniert mit Erstmustervalidierung, In-Prozess-Überwachung und Produktionsstichproben, wird eine umfassende Qualitätskontrolle von der Produktentwicklung bis zur Serienproduktion erreicht.
Prüfpunkt | Prüfmethode | Erkennbare Fehlermodi | Häufige blinde Flecken | Kaweei-Lösung |
Durchgang | 100% Punkt-zu-Punkt-Prüfung, automatischer Routen- und Durchgangsvergleich; | Falsche Leitungen, fehlende Leitungen, Kurzschlüsse, Unterbrechungen, nicht gecrimpte oder nicht vollständig eingesteckte Kontakte, Verdrahtungsfehler | Die statische Durchgangsprüfung kann intermittierende Unterbrechungen bei Vibration, Biegung oder Bewegung nicht erkennen | Für dynamische Anwendungen oder Projekte mit hoher Zuverlässigkeit dynamische Biege-, Knick- oder Bewegungs-Durchgangsvalidierung hinzufügen |
Isolationswiderstand | Prüfspannung gemäß Nennspannung des Produkts und Kundenspezifikationen festgelegt; Grenzwerte für den Isolationswiderstand gemäß Produktspezifikation | Beschädigte Isolierung, Feuchtigkeit, Verschmutzung, Fremdkörperbrücken, anomale Ableitung zwischen Kontakten | Das Bestehen des Isolationswiderstandstests ≠ Isolierung ist risikofrei, da dieser Test eine begrenzte Auflösung für lokale Mikrodefekte (innere Hohlräume, Nadellöcher, lokale Verkohlung), frühe mikroskopische Alterung oder Durchschlagrisiken hat, die sich nur unter hoher elektrischer Feldstärke zeigen. | Kombinierte Prüfstrategie anwenden: Isolationswiderstands-Screening → Hi‑Pot-Test zur Bewertung → Teilentladungs- / dielektrische Verlustanalyse für kritische Komponenten. |
Hi‑Pot | AC- oder DC-Prüfspannung, Anstiegszeit, Haltezeit und Ableitstromgrenzen gemäß Nennspannung und Produktnormen | Mikrorisse in der Isolierung, Schwachstellen, unzureichende Kriechstrecken / Luftstrecken, Isolationsfehler durch Spritzguss- oder Vergussfehler | Die Prüfung nur zwischen Einzelleiter und Masse übersieht Fehler zwischen Leitern. Häufige Isolationsdefekte (wie Crimp-Kupferspäne, die die Isolierung durchstoßen, beschädigte Isolierung, die andere Leitungen berührt, zu nahe Lötstellen) werden von massebezogenen Prüfungen nicht erkannt. | Bei mehradrigen Produkten müssen beide Prüfungen abgedeckt werden: jeder Leiter gegen Schirm/Masse und zwischen jedem Leiterpaar; |
Kontakt-Abzugskraft und Crimp-Querschnittsanalyse | Abzugskraftgrenzen gemäß Kontakt, Leiterquerschnitt und Lieferantenspezifikation; Querschnittsprüfung prüft CCH, CCW, Füllzustand des Leiters, Integrität des Leiters und der Crimpzone des Kontakts; | Untercrimpung, Pseudocrimpung, anomale Crimpverformung, Leiterschäden, anomale Leiterfüllung und andere innere Defekte | Zerstörende Validierung, normalerweise nicht für jedes Produkt durchführbar; eine einzelne Erstmusteranalyse repräsentiert nicht die gesamte Produktion. | Die Querschnittsprüfung muss bei der ersten Produktion, bei Crimpwerkzeugwechsel oder Leitungswechsel durchgeführt werden. Querschnittsergebnisse mit Crimpparametern und Werkzeugnummer verknüpfen, um eine Basis für die spätere Serienproduktion zu schaffen. |
Dichtheit | Positiv- oder Negativdruckabfallverfahren basierend auf der Dichtungsstruktur des Produkts; Prüfdruck, Stabilisierungszeit, Prüfzeit und zulässiger Leckage gemäß Struktur und Anforderungen | Unzureichende O-Ring-Kompression, Dichtungsstopfen-Anomalien, Umspritzungsfehler, Gehäusedichtungsprobleme, Leckagen im Verbindungsbereich usw. | Die Dichtheitsprüfung validiert in erster Linie die Leckageleistung der Dichtungsstruktur und ist nicht direkt gleichzusetzen mit IP67/IP68-Schutzarten; verschiedene Strukturen erfordern unterschiedliche Prüfdrücke und Leckagekriterien. | Dichtheitsprüfplan und Schwellwerte je nach Produktstruktur anpassen; für IP67/IP68-Projekte mit tatsächlicher Eintauchzeit-/Tiefenbewertung kombinieren und reale Eintauchumgebungssimulationstests durchführen. |
Temperaturanstieg | Dauerstrombelastungstest gemäß Nennstrom und tatsächlichen Betriebsbedingungen des Produkts, Überwachung des Temperaturanstiegs an Kontakten, Anschlüssen und Leitern | Übermäßiger Crimpwiderstand, schlechter Kontakt, unzureichender Leiterquerschnitt, lokale Erwärmung an Verbindungsstellen | Die Erwärmung des Kabelbaums umfasst sowohl die Eigenerwärmung des Leiters als auch die Kontakterwärmung; die alleinige Zuschreibung eines übermäßigen Temperaturanstiegs auf den Leiterquerschnitt ignoriert Kontaktprobleme. | Mehrpunkt-Temperaturmessung zur Lokalisierung von Hotspots: Temperatur getrennt am Leiterkörper, der Crimpzone und der Steckfläche messen; wenn der Anstieg deutlich höher als am Leiterkörper ist, vorrangig Crimpprozess, Kontaktwiderstand und Kontaktpassung untersuchen.
|
III. Zuverlässigkeitsvalidierungsprüfungen
Zusätzlich zu den täglichen Produktionsprüfungen bietet das Kaweei-Labor die folgenden Zuverlässigkeitsprüfdienste für anspruchsvolle Automobil-, Industrie- und Militäranwendungen an.
3.1 Umweltzuverlässigkeitsprüfungen
3.1.1 Prüfung bei konstanter Temperatur und Feuchtigkeit
Was es ist — Kontinuierliche Aussetzung von Kabelbaumproben in einer kontrollierten Temperatur-Feuchtigkeits-Kammer, um die Stabilität der mechanischen und elektrischen Eigenschaften von Isolationsmaterialien, Kabelmänteln, Steckverbindern, Gummidichtungen und Metallkontakten unter langfristiger Temperatur- und Feuchtigkeitsbelastung zu beobachten und Materialalterungstrends zu bewerten.
Warum durchführen? Kabelbäume in Motorräumen, Außenautomationsanlagen, Industriesteuerschränken und einigen medizinischen Geräten können Temperatur-/Feuchtigkeitsschwankungen oder langen Hochfeuchtigkeitsumgebungen ausgesetzt sein. Hohe Temperatur und Feuchtigkeit können Feuchtigkeitsaufnahme verursachen, was zu Risiken wie Isolationswiderstandsabfall, Korrosion von Metallkontakten, Veränderungen der Dichtungseigenschaften und Verschlechterung der mechanischen Kunststoffeigenschaften führen kann, was möglicherweise zu Kontaktausfällen im Steckverbinder führt.
Kaweei verfügt über eine programmierbare Temperatur-Feuchtigkeits-Kammer mit einem Temperaturbereich von ‑70 °C bis +150 °C und einem Feuchtigkeitsbereich von 10 % bis 98 % r. F., die die IEC 60068‑2-Feuchtigkeitsprüfnormen erfüllt. Sie unterstützt Prüfmodi mit konstanter Feuchtigkeit, zyklischer Feuchtigkeit und kombinierten Temperatur-Feuchtigkeits-Zyklen und kann Profile gemäß Kundenspezifikationen anpassen.
3.1.2 Thermoschockprüfung
Was es ist — Schneller Transfer von Kabelbaumproben zwischen Heiß- und Kaltkammern, um das Produkt starken Temperaturänderungen auszusetzen. Die Thermoschockprüfung konzentriert sich nicht nur auf Spitzentemperaturen, sondern auch auf die durch schnelle Temperaturübergänge induzierte thermomechanische Spannung.
Warum durchführen? Kabelbaumkonfektionen enthalten mehrere Materialien: Kupferleiter, Metallkontakte, Kunststoffsteckverbinder, Gummidichtungen, Vergussmassen. Jedes Material hat einen anderen Wärmeausdehnungskoeffizienten. Bei schnellen Temperaturzyklen unterscheiden sich die Ausdehnungs- und Kontraktionsraten der verschiedenen Komponenten, wodurch Spannungen an den Verbindungsstellen akkumuliert werden. Langfristige Zyklen können Materialmikrorisse, Dichtungsspalte, thermische Ermüdung von Crimp-/Lötstellen und Vergussrisse verursachen, die direkt die Steckverbinderabdichtung beeinträchtigen und Kontaktausfälle verursachen.
Kaweei verfügt über eine Zweizonen-Thermoschockkammer mit einem Schocktemperaturbereich von ‑55 °C bis +150 °C, Zonentransfer ≤10 Sekunden und Erholungszeit 3–5 Minuten. Erfüllt die Thermoschockprüfnormen gemäß GB/T 2423.22.
Prüfung | Hauptsimulation | Wichtigste Erkenntnisse |
Konstante Temp. & Feucht. | Langanhaltende hohe Temperatur & Feuchtigkeit | Feuchtigkeitsaufnahme, Alterung, Isolationsabbau, Korrosion |
Thermoschock | Schnelle Temperaturänderungen | Thermische Ausdehnung/Kontraktion, Materialspannung, Dichtungsversagen, thermische Ermüdung |
3.1.3 Salzsprühnebelprüfung (NSS / AASS / CASS)
Verwendung einer Salzsprühkammer zur Simulation einer korrosiven, salzhaltigen feuchten Atmosphäre, um die Korrosionsbeständigkeit von Kabelbaum-Metallkomponenten zu bewerten. C1‑C5 sind Korrosionsumgebungsklassen gemäß ISO 12944; NSS (neutraler Salzsprühtest), AASS (Essigsäure-Salzsprühtest) und CASS (kupferbeschleunigter Essigsäure-Salzsprühtest) sind Salzsprühprüfmethoden.
In salzhaltigen, feuchten Umgebungen können Kontaktbeschichtungen und Metallgehäuse von Steckverbindern korrodieren. Korrosion schädigt die Beschichtung und verursacht eine Kontaktwiderstandsdrift, die zu Signalunterbrechungen und Verbindungsausfällen führen kann. Der Salzsprühnebeltest dient nicht nur der Beobachtung, ob Proben rosten; er validiert, ob das mechanische Haltesystem und die elektrische Verbindung des Steckverbinders die Konstruktionsanforderungen unter korrosiven Umgebungen aufrechterhalten können.
Korrosionsstufe | Korrosionsumgebung | Typische Anwendungsszenarien | Mögliche Kabelbaum-Anwendungsszenarien |
C1 | Sehr niedrig | Trockener, sauberer Innenbereich | Innenraum allgemeiner elektronischer Geräte |
C2 | Niedrig | Allgemeiner Innenbereich, geringe Verschmutzung | Allgemeine Industrieausrüstung |
C3 | Mittel | Städtisch, industriell, mäßige Feuchtigkeit | Industrieautomation, Außensteuerungsgeräte |
C4 | Hoch | Hohe Feuchtigkeit, industrielle Verschmutzung, Küste | Automobil, Außengeräte, Baumaschinen |
C5 | Sehr hoch | Schwere Industrie, Meeresumgebung, stark korrosiv | Meeresausrüstung, Hafenausrüstung, Schwerindustrie |
Die tatsächliche Korrosionsstufe sollte basierend auf dem Installationsort des Produkts, der Umgebungsfeuchtigkeit, dem Verschmutzungsgrad, der Salzeinwirkung und den Kundenspezifikationen bestimmt werden, nicht allein nach der Produktbranche. Prüfdauer und Annahmekriterien werden gemäß den produktspezifischen Normen, Kundenspezifikationen und Materialsystemen festgelegt.
3.1.4 Vibrationsprüfung
Gemäß ISO 16750‑3:2023 (Straßenfahrzeuge — Mechanische Lasten) für Sinussweep, Breitband-Rauschvibration und mechanische Schockprüfung, außerdem unterstützt werden die allgemeinen Normen IEC 60068‑2‑6 (sinusförmige Vibration) und IEC 60068‑2‑64 (Breitband-Rauschvibration); überprüft die Kontaktzuverlässigkeit von Steckverbinder-Verriegelungsmechanismen und Crimpstellen unter dynamischer Belastung.
3.2 Mechanische Lebensdauer- und Konformitätsprüfungen
- Steckzyklusprüfung: Überprüft die Kontaktwiderstands- und Steck-/Zugkraftentwicklungen nach Hunderten bis Tausenden von Steckzyklen.
- Biegelebensdauerprüfung: Simuliert Kabelträger- und Robotergelenkszenarien und validiert die Biegeermüdungslebensdauer von hochflexiblen Kabelbäumen.
- RoHS-2.0-Konformitätsprüfung: Das hauseigene Röntgenfluoreszenzspektrometer deckt das Screening auf 10 gefährliche Substanzen ab, darunter Blei, Quecksilber, Cadmium und sechswertiges Chrom.
Fazit
Die 100%-Elektroprüfung ist kein Mehrwertdienst — sie ist der Werksstandard für jeden Kaweei-Kabelbaum.
Vom Zeichnungsentwurf bis zur endgültigen Lieferung hinterlässt jede Durchgangsprüfung, jeder Isolationsparameter, jeder Kontakt-Abzugskraftwert eine nachvollziehbare digitale Aufzeichnung in unserem Prüfsystem. Das Prüfsystem von Kaweei deckt drei Phasen ab: Entwicklungsvalidierung, In-Prozess- und End-of-Line-Prüfung sowie Zuverlässigkeitsbewertung, vollständig konform mit IPC/WHMA‑A‑620 und zertifiziert nach ISO 9001 / IATF 16949 / ISO 13485.
Benötigen Sie einen Prüfplan für Ihr Produkt? Senden Sie uns Ihre Kabelbaumzeichnungen oder das Anwendungsszenario, und unser Engineering-Team erstellt eine detaillierte Prüfpunktliste mit Parametern und empfohlenen Bestehensgrenzen. Kontaktieren Sie das Kaweei-Engineering-Team.


