
Revisión anterior: [Análisis de Viabilidad de Producción DFM (Parte 1): Desde la Revisión de Planos hasta la Selección de Materiales] completamos la revisión de planos y la selección de materiales. Esta parte continúa con el DFM del lado de fabricación: procesos, herramientas, sistemas de calidad y herramientas de autoevaluación.
3. Evaluación de Procesos
Diferentes estructuras de arneses requieren diferentes procesos de fabricación. El núcleo del DFM no es elegir el "proceso más avanzado", sino seleccionar el proceso que coincida con la estructura del producto, los materiales y el entorno de aplicación.
| Requisito de aplicación | Proceso recomendado | Razón y ventajas | Enfoque de evaluación de diseño |
| Conexiones eléctricas generales que requieren fiabilidad estable y adecuadas para producción en masa | Crimpado de terminales | El método de conexión más maduro, forma conexión eléctrica estable mediante compresión mecánica del terminal y conductor; alta eficiencia de producción, costo controlable, fácil mantenimiento y reemplazo | Compatibilidad terminal-calibre, control de altura de crimpado (CCH), relación de llenado del conductor, verificación de fuerza de extracción y análisis de sección transversal |
| Unión de múltiples conductores, conexiones de gran sección que requieren baja resistencia y alta fiabilidad | Soldadura ultrasónica | Logra unión molecular metálica mediante vibración de alta frecuencia, eliminando terminales tradicionales, reduciendo la resistencia de conexión y ahorrando espacio; adecuado para entornos de alta corriente y alta vibración | Compatibilidad del material conductor, energía de soldadura, amplitud, parámetros de presión, dimensiones de la zona de soldadura, resistencia de contacto y verificación de resistencia mecánica |
| Conexiones de alta corriente y alta carga que requieren conductividad estable a largo plazo | Soldadura por resistencia / soldadura térmica | Forma conexión permanente mediante calor localizado, reduciendo interfaces de contacto y mejorando la capacidad de corriente y la fiabilidad a largo plazo | Control de corriente y tiempo de soldadura, control de zona afectada por calor, prueba de aumento de temperatura, verificación de vida útil en ciclos |
| Conexiones que requieren protección contra agua, polvo y desprendimiento | Moldeo por baja presión | Utiliza material termofusible de baja presión para encapsular el área de conexión, mejorando el sellado y la resistencia mecánica mientras protege la estructura interna | Propiedades de flujo del material, compatibilidad de materiales, espesor de sobremolde, diseño de compuertas y ventilación, verificación de fiabilidad del sellado |
| Exposición prolongada al agua, alta humedad, requisitos de alto grado de protección IP | Encapsulado / Recubrimiento | Rellena los espacios internos con material sellante para formar una barrera protectora integral, mejorando la resistencia al agua, la humedad y la corrosión | Contracción del material, tensión de curado, compatibilidad de expansión térmica, compatibilidad entre el material de encapsulado y los materiales del arnés |
| Espacio limitado, diseño ligero y compacto requerido | Optimización de estructura de conexión | Reduce tamaño y peso mediante métodos de conexión, materiales y distribución optimizados, mejorando la facilidad de instalación | Optimización de calibre de cable, selección de conectores, trazado de enrutamiento, análisis de espacio de montaje |
4. Herramientas y accesorios
Las herramientas y accesorios a menudo se pasan por alto en el DFM, pero afectan directamente la eficiencia de producción en masa. Antes de la producción formal, confirme lo siguiente:
| Herramientas (Moldes) | Accesorios |
| ¿El molde de crimpado coincide con la especificación del terminal? ¿La estructura del molde de inyección es adecuada para el desmoldeo del producto? ¿El molde requiere deslizadores, insertos u otras estructuras complejas? ¿La vida útil del molde cumple con el volumen de producción esperado? ¿Son aceptables los costos de cambio y mantenimiento posteriores? | Accesorios de posicionamiento para crimpado; accesorios de soldadura; accesorios de posicionamiento para moldeo por inyección; accesorios de montaje; accesorios de prueba; accesorios a prueba de errores |
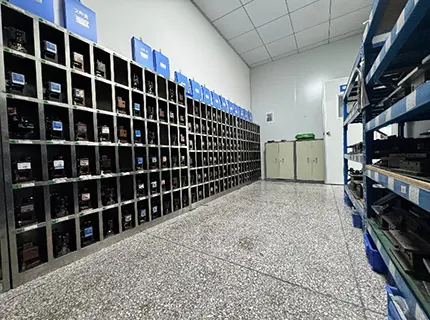
Una vez confirmados los requisitos y el diseño del molde, ¿cuánto tiempo se tarda desde el diseño hasta la fabricación del molde? Depende de la estructura específica del producto y la complejidad del molde; se recomienda confirmar el plazo de entrega con el proveedor de moldes durante la fase de revisión DFM.
Parte 4: Aseguramiento del proceso
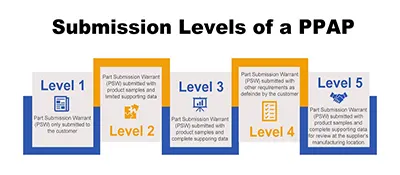
Para que el DFM sea efectivo, un informe por sí solo no es suficiente. Debe estar integrado en un sistema de gestión de calidad de ingeniería riguroso y validado con muestras físicas. Incorporamos la revisión en el marco metodológico APQP de la industria automotriz, formando una conexión de tres niveles.
4.2 Integración perfecta con NPI, validación en 24–72 horas
Por perfectas que sean las conclusiones en papel del DFM, deben ser verificadas por muestras físicas. El proceso NPI (Nuevo Producto) independiente de Kaweei toma rápidamente el control, completando la validación física de la primera pieza en 24–72 horas, convirtiendo los juicios de la fase de diseño en muestras tangibles, probables y entregables.
Parte 5: Kit de herramientas — Lista de verificación rápida para DFM de arneses
Antes de ingresar a una revisión DFM formal, puede usar la siguiente lista para una autoevaluación rápida y eliminar algunos problemas comunes:
Cables y conductores
- Tipo de conductor: ¿Conductor trenzado/macizo/flexible seleccionado? Para aplicaciones como cadenas portacables, articulaciones de robots o mesas giratorias, priorice conductores flexibles/trenzados. Para cableado fijo dentro de gabinetes de control, priorice conductores macizos con alta estabilidad y rigidez.
- Material del conductor: Cobre desnudo/estañado (entornos generales), plateado (alta temperatura ≥200°C, transmisión de señales de alta frecuencia, baja pérdida), niquelado (temperatura extremadamente alta ≥250°C, buena estabilidad), aleación de cobre (sensible al costo, reducción de peso, cables RF/coaxiales).
- Estándares de radio de curvatura flexible: Instalación estática ≥6–10× diámetro exterior del cable (cables estándar), cables de alta flexibilidad ≥4–5× diámetro; flexión dinámica ≥10–15× diámetro (cables flexibles estándar), cables de cadena portacables de alta flexibilidad ≥7.5–10× diámetro.
- Material aislante: PVC / XLPE / Teflón (PTFE/FEP/PFA) / TPU / LSZH / Silicona — ¿coincide con la temperatura nominal, el nivel de voltaje, los requisitos de retardancia de llama (ej. UL94 V-0) y la compatibilidad química del entorno?
- La clasificación de temperatura cubre la temperatura máxima de operación: Elija la clasificación de temperatura adecuada según la ubicación de instalación, la distancia a fuentes de calor y la temperatura ambiente. Las áreas típicas del compartimento del motor requieren –40°C a +125°C; áreas cercanas a fuentes de calor requieren –40°C a +150°C; áreas de temperatura extremadamente alta como colectores de escape y turbocompresores requieren cables de alta temperatura ≥200°C y estructuras protectoras.
- ¿Certificaciones completas del cable? UL, retardancia de llama (UL 1581 VW-1/FT-1), RoHS/REACH, CE, VDE, etc.
Terminales y conectores
- Rango de calibre de terminal: Verifique el rango de calibre compatible con la especificación del terminal.
- ¿El terminal tiene un molde de crimpado correspondiente? Para terminales no estándar, confirme disponibilidad y plazo del molde.
- Conteo de posiciones del conector y características de codificación marcadas: Posiciones de pines, codificación de colores, requisitos de bloqueo secundario (CPA/TPA) anotados.
- Para entornos con vibración, elija terminales con características antivibración: Terminales con características de retención (ej. TPA/cerradura secundaria) y conectores con mecanismos de bloqueo por pestillo; para escenarios automotrices con vibración, prefiera terminales/conectores que cumplan con estándares USCAR.
- Calcule el margen de corriente para circuitos de alta corriente: Iguale el aumento de temperatura del terminal con la capacidad de corriente del cable.
- Método de terminación de blindaje: Para requisitos EMC altos, prefiera crimpado circunferencial de 360° (anillo de blindaje/clip); el método de "cortar y termorretraer" (pigtail) no se recomienda para escenarios de alta frecuencia/altos EMC, pero puede usarse para señales de baja frecuencia o no críticas.
- Verifique la vida útil de acoplamiento: El número de ciclos de acoplamiento para interfaces de mantenimiento debe cumplir con el ciclo de vida del producto.
Estructura y montaje
- Posiciones de derivación y tolerancias de longitud razonables: Evite puntos de derivación en zonas de flexión; las tolerancias de longitud deben estar dentro de la capacidad del proceso (ej. para una longitud final de 10 m, tolerancia al menos 20 mm); proporcione protección de transición en derivaciones.
- Alivio de tensión para arneses multiconductor: Los conductores internos no deben estar alineados; el conductor central debe ser el más corto, y los conductores externos progresivamente más largos para formar una diferencia de longitud escalonada, de modo que cada conductor soporte tensión uniforme al doblarse, evitando que los conductores externos se rompan y los internos se amontonen.
- Relación de compresión del sello impermeable: Relación de compresión del sello 15%–30% (para piezas de caucho); verifique ambos extremos — la relación de compresión en el extremo del cable y en el extremo de la carcasa debe estar dentro de la especificación; relación de compresión = (diámetro de sección transversal original – altura comprimida) / diámetro original × 100%.
- Esquema de etiquetado definido: Posición de etiqueta legible; método de impresión o material de etiqueta cumple con resistencia a la abrasión/rayado/temperatura; contenido incluye información de trazabilidad; el grosor de la etiqueta no afecta el montaje.
- Secuencia de montaje factible: Todas las piezas secuenciales han sido verificadas — ¿falta alguna pieza que deba ser "enhebrada antes del crimpado" (tapones impermeables, sellos, fundas, tubos termorretráctiles, anillos de blindaje, etc.)? (Este es uno de los errores de bajo nivel más comunes en las revisiones). Simule el proceso de montaje para asegurar que cada paso sea instalable.
- Mantenibilidad considerada: Los conectores pueden acoplarse/desacoplarse a mano o con herramientas; identificación clara para instalación/extracción.
Pruebas y cadena de suministro
- Requisitos de prueba especificados: Prueba de continuidad 100%, valor de tensión de soporte, valor de resistencia de aislamiento, requisitos de fuerza de extracción, etc.
- Plazos de entrega de materiales críticos: Para artículos de plazo largo (>8 semanas), inicie evaluación de alternativas.
- Riesgo EOL verificado: Sin advertencias de obsolescencia para conectores, cables u otros materiales.
- Cumplimiento ambiental confirmado: Certificados de cumplimiento RoHS / REACH / libre de halógenos.
Parte 6: Conclusión — El mejor momento para el DFM es antes de que el plano esté finalizado
¿Por qué un plano perfecto no siempre produce un arnés perfecto? Porque el plano define "lo que debería ser", mientras que el DFM aborda "cómo construirlo en el mundo real y si resistirá".
En el campo de los arneses industriales personalizados, Kaweei no se posiciona como un "fabricante por contrato" — somos un socio de ingeniería de pila completa y adaptabilidad (Full-Stack Engineering & Adaptability), que cubre profundamente cinco áreas principales: automatización industrial, automotriz, robótica, comunicaciones e impermeabilización.
No solo construimos según el plano; participamos desde la etapa de diseño, utilizando DFM para ayudar a los clientes a hacer bien el diseño.
No solo proporcionamos productos de arneses; proporcionamos capacidades de ingeniería de extremo a extremo desde soluciones de materiales, selección de procesos, diseño de herramientas hasta validación NPI.
Nuestro DFM no es un servicio de revisión único, sino una salida de ingeniería continua basada en sistemas APQP/PPAP, metodologías DFMEA/PFMEA, y miles de proyectos de producción en masa en docenas de industrias.


