Обзор предыдущей части: [Анализ производственной осуществимости DFM (Часть 1): От анализа чертежей до выбора материалов] мы завершили анализ чертежей и выбор материалов. Эта часть продолжает DFM на производственной стороне: процессы, оснастка, системы качества и инструменты самооценки.
3. Оценка процессов
Различные структуры жгутов требуют разных производственных процессов. Суть DFM не в выборе «самого передового процесса», а в выборе процесса, соответствующего структуре продукта, материалам и условиям применения.
| Требования применения | Рекомендуемый процесс | Причина и преимущества | Основные аспекты оценки конструкции |
| Общие электрические соединения, требующие стабильной надежности и подходящие для массового производства | Опрессовка клемм | Наиболее отработанный метод соединения, обеспечивающий стабильное электрическое соединение за счет механического сжатия клеммы и проводника; высокая производительность, контролируемая стоимость, легкое обслуживание и замена | Соответствие клеммы и сечения провода, контроль высоты опрессовки (CCH), коэффициент заполнения проводника, проверка усилия вытягивания и анализ поперечного сечения |
| Соединение нескольких проводников, соединения большого сечения, требующие низкого сопротивления и высокой надежности | Ультразвуковая сварка | Обеспечивает молекулярное соединение металлов за счет высокочастотной вибрации, исключая традиционные клеммы, снижая сопротивление соединения и экономя пространство; подходит для сред с высоким током и вибрацией | Совместимость материалов проводников, энергия сварки, амплитуда, параметры давления, размеры зоны сварки, проверка контактного сопротивления и механической прочности |
| Соединения с высоким током и высокой нагрузкой, требующие долгосрочной стабильной проводимости | Контактная сварка / термосварка | Формирует постоянное соединение за счет локального нагрева, уменьшая контактные интерфейсы и повышая токопроводящую способность и долгосрочную надежность | Контроль тока и времени сварки, контроль зоны термического влияния, испытание на повышение температуры, проверка срока службы в циклах |
| Соединения, требующие защиты от воды, пыли и выдергивания | Литье под низким давлением | Использует термоплавкий материал низкого давления для герметизации зоны соединения, улучшая герметизацию и механическую прочность, защищая внутреннюю структуру | Характеристики текучести материала, совместимость материалов, толщина облицовки, конструкция литников и вентиляции, проверка надежности герметизации |
| Длительное воздействие воды, высокая влажность, высокие требования к степени защиты IP | Заливка компаундом / Покрытие | Заполняет внутренние пространства герметизирующим материалом для создания цельного защитного барьера, улучшая водо-, влаго- и коррозионную стойкость | Усадка материала, напряжения отверждения, соответствие теплового расширения, совместимость материала заливки с материалами жгута |
| Ограниченное пространство, требуется легкий и компактный дизайн | Оптимизация структуры соединения | Уменьшает размер и вес за счет оптимизации методов соединения, материалов и маршрутизации, улучшая удобство монтажа | Оптимизация сечения провода, выбор разъемов, планировка трассы, анализ монтажного пространства |
4. Оснастка и приспособления
Оснастка и приспособления часто упускаются из виду в DFM, но напрямую влияют на эффективность массового производства. Перед началом производства подтвердите следующее:
| Оснастка (Пресс-формы) | Приспособления |
| Соответствует ли инструмент для опрессовки спецификации клеммы? Подходит ли конструкция литьевой формы для извлечения изделия? Требует ли форма ползунов, вставок или других сложных элементов? Соответствует ли срок службы формы ожидаемому объему производства? Приемлемы ли затраты на переналадку и обслуживание? | Приспособления для позиционирования опрессовки; сварочные приспособления; приспособления для позиционирования литья; сборочные приспособления; испытательные приспособления; приспособления для защиты от ошибок |
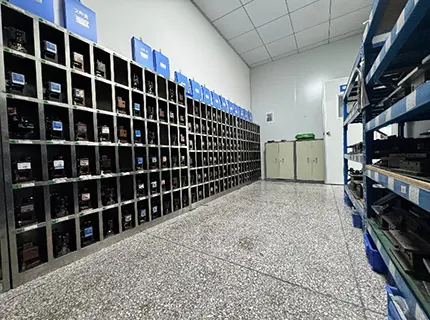
После утверждения требований и конструкции формы, сколько времени требуется от проектирования до изготовления формы? Это зависит от конкретной структуры изделия и сложности формы; рекомендуется уточнить сроки поставки у поставщика пресс-форм на этапе анализа DFM.
Часть 4: Обеспечение процесса
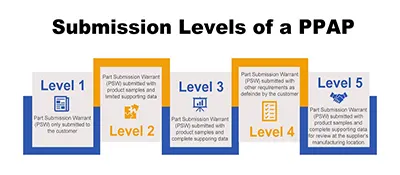
Чтобы DFM был эффективен, одного отчета недостаточно. Он должен быть встроен в строгую систему управления качеством и проверен на реальных образцах. Мы встраиваем анализ в методологию APQP автомобильной промышленности, формируя трехуровневую связь.
4.2 Бесшовная интеграция с NPI, валидация за 24–72 часа
Какими бы совершенными ни были теоретические выводы DFM, они должны быть подтверждены физическими образцами. Независимый процесс NPI (новое изделие) Kaweei быстро вступает в действие, завершая валидацию первого образца в течение 24–72 часов, превращая решения на этапе проектирования в осязаемые, тестируемые и готовые к поставке образцы.
Часть 5: Инструментарий — Краткий контрольный список для DFM жгутов
Перед началом формального анализа DFM вы можете использовать следующий список для быстрой самопроверки и отсеивания распространенных проблем:
Кабели и проводники
- Тип проводника: Выбран многожильный/сплошной/гибкий проводник? Для применений, таких как энергоцепи, сочленения роботов или поворотные столы, отдавайте предпочтение более гибким/многожильным проводникам. Для стационарной проводки внутри шкафов управления — сплошным проводникам с высокой стабильностью и жесткостью.
- Материал проводника: Голая медь/луженая медь (общие среды), серебряная (высокая температура ≥200°C, высокочастотная передача сигналов, низкие потери), никелированная (экстремально высокая температура ≥250°C, хорошая стабильность), медный сплав (чувствительный к стоимости, снижение веса, RF/коаксиальные кабели).
- Стандарты радиуса гибкого изгиба: Статическая установка ≥6–10× наружного диаметра кабеля (стандартные кабели), высокогибкие кабели ≥4–5× диаметра; динамический изгиб ≥10–15× диаметра (стандартные гибкие кабели), высокогибкие кабели для энергоцепей ≥7.5–10× диаметра.
- Изоляционный материал: ПВХ / СПЭ / Тефлон (PTFE/FEP/PFA) / ТПУ / LSZH / Силикон — соответствует ли номинальной температуре, классу напряжения, требованиям по огнестойкости (например, UL94 V-0) и химической совместимости среды?
- Температурный класс покрывает максимальную рабочую температуру: Выберите соответствующий температурный класс в зависимости от места установки, расстояния до источников тепла и температуры окружающей среды. Типичные зоны моторного отсека требуют –40°C…+125°C; зоны рядом с источниками тепла требуют –40°C…+150°C; зоны экстремально высоких температур, такие как выпускные коллекторы и турбокомпрессоры, требуют высокотемпературных проводов ≥200°C и защитных конструкций.
- Полный набор сертификаций кабеля? UL, огнестойкость (UL 1581 VW-1/FT-1), RoHS/REACH, CE, VDE и т.д.
Клеммы и разъемы
- Диапазон сечений клеммы: Проверьте диапазон сечений, совместимых со спецификацией клеммы.
- Имеется ли соответствующая оснастка для опрессовки? Для нестандартных клемм подтвердите доступность и сроки изготовления оснастки.
- Количество позиций разъема и точки защиты от неправильного подключения отмечены: Позиции контактов, цветовая маркировка, требования к вторичной фиксации (CPA/TPA).
- Для вибрационных сред выбирайте клеммы с вибростойкой конструкцией: Клеммы с удерживающими элементами (например, TPA/вторичный замок) и разъемы с защелкивающимися механизмами; для автомобильных сценариев с вибрацией предпочтительны клеммы/разъемы, соответствующие стандартам USCAR.
- Рассчитайте запас по току для сильноточных цепей: Сопоставьте нагрев клеммы с токопроводящей способностью провода.
- Способ оконцевания экрана: Для высоких требований по ЭМС предпочтительна круговая опрессовка на 360° (кольцо экрана/клипса); метод «обрезать и термоусадить» (pigtail) не рекомендуется для высокочастотных/высоких ЭМС сценариев, но может использоваться для низкочастотных или некритичных сигналов.
- Проверьте срок службы соединения: Количество циклов сочленения для обслуживаемых интерфейсов должно соответствовать жизненному циклу изделия.
Структура и сборка
- Разумные позиции ответвлений и допуски по длине: Избегайте точек ответвления в зонах изгиба; допуски по длине должны соответствовать технологическим возможностям (например, для готовой длины 10 м допуск не менее 20 мм); обеспечьте переходную защиту в местах ответвлений.
- Разгрузка натяжения для многожильных жгутов: Внутренние жилы не должны быть на одном уровне; центральная жила должна быть самой короткой, а внешние жилы последовательно длиннее, образуя ступенчатую разницу длин, чтобы при изгибе каждая жила воспринимала нагрузку равномерно, предотвращая обрыв внешних жил и скучивание внутренних.
- Степень сжатия уплотнения: Степень сжатия уплотнения 15–30% (для резиновых деталей); проверьте оба конца — степень сжатия на конце провода и на конце корпуса должна быть в пределах спецификации; степень сжатия = (диаметр исходного сечения — сжатая высота) / исходный диаметр × 100%.
- Определена схема маркировки: Положение этикетки читаемо; способ печати или материал этикетки соответствует износостойкости/стойкости к истиранию/температуре; содержание включает информацию о прослеживаемости; толщина этикетки не влияет на сборку.
- Последовательность сборки выполнима: Все последовательные детали проверены — отсутствуют ли детали, которые должны быть «надеты до опрессовки» (водонепроницаемые заглушки, уплотнения, защитные трубки, термоусадочные трубки, экранирующие кольца и т.д.)? (Это одна из самых частых грубых ошибок в анализе). Смоделируйте процесс сборки, чтобы убедиться, что каждый шаг выполним.
- Учтена ремонтопригодность: Разъемы можно соединять/разъединять вручную или с помощью инструментов; четкая идентификация для установки/снятия.
Тестирование и цепочка поставок
- Указаны требования к тестированию: 100% проверка целостности цепи, напряжение пробоя, сопротивление изоляции, требования к усилию вытягивания и т.д.
- Сроки поставки критических материалов: Для позиций с длительным сроком (>8 недель) инициируйте оценку альтернатив.
- Проверен риск EOL: Нет предупреждений о снятии с производства для разъемов, кабелей и других материалов.
- Подтверждено соответствие экологическим требованиям: Сертификаты соответствия RoHS / REACH / безгалогенным требованиям.
Часть 6: Заключение — Лучшее время для DFM — до утверждения чертежа
Почему идеальный чертеж не всегда приводит к идеальному жгуту? Потому что чертеж определяет «как должно быть», а DFM решает «как это сделать в реальном мире и выдержит ли это».
В области индивидуальных промышленных жгутов Kaweei позиционирует себя не как «контрактный производитель» — мы являемся партнером с полным стеком инжиниринга и адаптивности (Full-Stack Engineering & Adaptability), охватывающим пять ключевых областей: промышленная автоматизация, автомобилестроение, робототехника, связь и водозащита.
Мы не просто работаем по чертежам; мы участвуем на этапе проектирования, используя DFM, чтобы помочь клиентам правильно спроектировать.
Мы не просто поставляем жгуты; мы предоставляем сквозные инженерные возможности от выбора материалов, подбора процессов, проектирования оснастки до валидации NPI.
Наш DFM — это не разовая услуга по анализу, а постоянный инженерный продукт, основанный на системах APQP/PPAP, методологиях DFMEA/PFMEA и опыте тысяч серийных проектов в десятках отраслей.


