Rückblick auf den vorherigen Teil: [DFM-Produktionsfähigkeitsanalyse (Teil 1): Von der Zeichnungsprüfung zur Materialauswahl] haben wir die Zeichnungsprüfung und Materialauswahl abgeschlossen. Dieser Teil setzt den fertigungsseitigen DFM fort: Prozesse, Werkzeuge, Qualitätssysteme und Selbstbewertungswerkzeuge.
3. Prozessbewertung
Verschiedene Kabelbaumstrukturen erfordern unterschiedliche Fertigungsprozesse. Der Kern des DFM ist nicht die Wahl des "modernsten Prozesses", sondern die Auswahl des Prozesses, der zur Produktstruktur, den Materialien und der Anwendungsumgebung passt.
| Anwendungsanforderung | Empfohlener Prozess | Gründe und Vorteile | Schwerpunkt der Designbewertung |
| Allgemeine elektrische Verbindungen, die stabile Zuverlässigkeit erfordern und für Massenproduktion geeignet sind | Crimpen von Anschlüssen | Die ausgereifteste Kabelbaumverbindungsmethode, bildet durch mechanische Kompression von Anschluss und Leiter eine stabile elektrische Verbindung; hohe Produktionseffizienz, kontrollierbare Kosten, einfache Wartung und Austausch | Anschluss-Leiterquerschnitts-Passung, Crimphöhe (CCH)-Kontrolle, Füllfaktor des Leiters, Prüfung der Auszugskraft und Querschnittsanalyse |
| Mehrleiterverbindungen, große Querschnittsverbindungen mit niedrigem Widerstand und hoher Zuverlässigkeit | Ultraschallschweißen | Erreicht durch hochfrequente Vibration eine metallische Molekularbindung, eliminiert traditionelle Anschlüsse, reduziert den Verbindungswiderstand und spart Platz; geeignet für Umgebungen mit hohem Strom und hoher Vibration | Materialkompatibilität der Leiter, Schweißenergie, Amplitude, Druckparameter, Schweißzonenabmessungen, Kontaktwiderstand und mechanische Festigkeitsprüfung |
| Hochstrom- und Hochlastverbindungen mit langfristig stabiler Leitfähigkeit | Widerstandsschweißen / Thermischschweißen | Bildet durch lokale Wärme eine dauerhafte Verbindung, reduziert Kontaktschnittstellen und verbessert die Stromtragfähigkeit und Langzeitzuverlässigkeit | Kontrolle von Schweißstrom und -zeit, Kontrolle der Wärmeeinflusszone, Temperaturanstiegstest, Lebensdauerprüfung im Zyklus |
| Verbindungen mit Schutz gegen Wasser, Staub und Zugentlastung | Niederdruck-Spritzgießen | Verwendet Niederdruck-Heißschmelzmaterial zur Kapselung des Verbindungsbereichs, verbessert die Abdichtung und mechanische Festigkeit bei gleichzeitigem Schutz der inneren Struktur | Fließeigenschaften des Materials, Materialkompatibilität, Überzugdicke, Anbindung und Entlüftungsdesign, Prüfung der Abdichtungszuverlässigkeit |
| Langzeit-Wassereinwirkung, hohe Luftfeuchtigkeit, hohe IP-Schutzklassenanforderungen | Vergießen / Beschichten | Füllt Innenräume mit Dichtungsmaterial, um eine integrierte Schutzbarriere zu bilden, verbessert Wasser-, Feuchtigkeits- und Korrosionsbeständigkeit | Materialschrumpfung, Aushärtungsspannung, Wärmeausdehnungs-Kompatibilität, Kompatibilität zwischen Vergussmaterial und Kabelbaummaterialien |
| Begrenzter Bauraum, leichtes und kompaktes Design erforderlich | Optimierung der Verbindungsstruktur | Reduziert Größe und Gewicht durch optimierte Verbindungsmethoden, Materialien und Verlegung, verbessert die Installationsfreundlichkeit | Optimierung des Leiterquerschnitts, Auswahl der Steckverbinder, Verlegungsplanung, Montageraumanalyse |
4. Werkzeuge und Vorrichtungen
Werkzeuge und Vorrichtungen werden im DFM oft übersehen, beeinflussen aber direkt die Massenproduktionseffizienz. Vor der Serienproduktion sollten folgende Punkte geklärt werden:
| Werkzeuge (Formen) | Vorrichtungen |
| Passt das Crimpwerkzeug zur Anschlussspezifikation? Ist die Spritzgussformstruktur für die Produktentformung geeignet? Erfordert die Form Schieber, Einsätze oder andere komplexe Strukturen? Erfüllt die Formlebensdauer die erwartete Produktionsmenge? Sind spätere Umrüst- und Wartungskosten akzeptabel? | Crimppositioniervorrichtungen; Schweißvorrichtungen; Spritzgieß-Positioniervorrichtungen; Montagevorrichtungen; Prüfvorrichtungen; Poka-Yoke-Vorrichtungen |
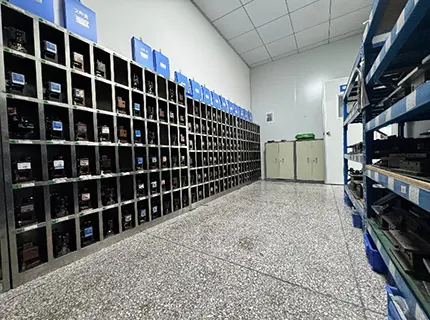
Nachdem die Anforderungen und das Design der Form bestätigt sind, wie lange dauert es von der Formkonstruktion bis zur Herstellung? Dies hängt von der spezifischen Produktstruktur und der Formkomplexität ab; es wird empfohlen, die Lieferzeit mit dem Formenlieferanten während der DFM-Prüfphase abzustimmen.
Teil 4: Prozesssicherung
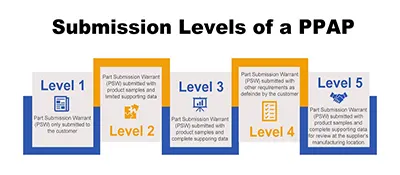
Damit DFM wirksam wird, reicht ein Bericht allein nicht aus. Er muss in ein strenges Qualitätsmanagementsystem eingebettet und mit physischen Mustern verifiziert werden. Wir betten die Prüfung in den APQP-Methodikrahmen der Automobilindustrie ein und bilden eine dreistufige Verbindung.
4.2 Nahtlose NPI-Integration, Validierung in 24–72 Stunden
So perfekt die theoretischen DFM-Schlussfolgerungen auch sein mögen, sie müssen durch physische Muster verifiziert werden. Der unabhängige NPI-Prozess (New Product Introduction) von Kaweei übernimmt schnell und schließt die Erstmusterprüfung innerhalb von 24–72 Stunden ab, wodurch die Entscheidungen aus der Designphase in greifbare, testbare und lieferbare Muster umgewandelt werden.
Teil 5: Werkzeugkasten — Kurze Selbstprüfliste für Kabelbaum-DFM
Vor einer formellen DFM-Prüfung können Sie die folgende Liste für eine schnelle Selbstkontrolle nutzen, um häufige Probleme frühzeitig auszuschließen:
Kabel und Leiter
- Leitertyp: Wurde ein verseilter/vollmassiver/flexibler Leiter gewählt? Für Anwendungen wie Energieführungsketten, Robotergelenke oder Drehtische sollten flexible/verseilte Leiter bevorzugt werden. Für feste Verkabelung in Schaltschränken sind massiv Leiter mit hoher Stabilität und Steifigkeit zu bevorzugen.
- Leitermaterial: Blankkupfer/verzinnt (allgemeine Umgebungen), versilbert (Hochtemperatur ≥200°C, HF-Signalübertragung, geringe Verluste), vernickelt (extrem hohe Temperatur ≥250°C, gute Stabilität), Kupferlegierung (kostensensitiv, Gewichtsreduzierung, HF/ Koaxialkabel).
- Normen für flexible Biegeradien: Statische Montage ≥6–10× Kabelaußendurchmesser (Standardkabel), hochflexible Kabel ≥4–5× Durchmesser; dynamische Biegung ≥10–15× (Standard-Flexkabel), hochflexible Energieführungskabel ≥7.5–10× Durchmesser.
- Isolationsmaterial: PVC / XLPE / Teflon (PTFE/FEP/PFA) / TPU / LSZH / Silikon — stimmt das Material mit Nenntemperatur, Spannungsklasse, Flammschutzanforderungen (z.B. UL94 V-0) und chemischer Umweltverträglichkeit überein?
- Temperaturklasse deckt maximale Betriebstemperatur ab: Wählen Sie die geeignete Temperaturklasse basierend auf Einbaulage, Wärmequellenabstand und Umgebungstemperatur. Typische Motorraumbereiche benötigen –40°C bis +125°C; Bereiche in Wärmequellennähe –40°C bis +150°C; extrem heiße Bereiche wie Abgaskrümmmer und Turbolader erfordern ≥200°C hochtemperaturbeständige Leitungen und Schutzstrukturen.
- Sind alle Kabelzertifizierungen vorhanden? UL, Flammschutz (UL 1581 VW-1/FT-1), RoHS/REACH, CE, VDE usw.
Anschlüsse und Steckverbinder
- Anschluss-Leiterquerschnittsbereich: Prüfen Sie den in der Anschlussspezifikation angegebenen Bereich.
- Gibt es ein entsprechendes Crimpwerkzeug für den Anschluss? Bei nicht standardisierten Anschlüssen die Verfügbarkeit und Lieferzeit des Werkzeugs klären.
- Anzahl der Steckverbinderpositionen und Verpolungsschutz markiert: Pin-Positionen, Farbcodierung, Anforderungen an Sekundärverriegelung (CPA/TPA) vermerken.
- Bei Vibration Umgebung Anschlüsse mit Vibrationsschutz wählen: Anschlüsse mit Halteelementen (z.B. TPA/Sekundärverriegelung) und Steckverbinder mit Rast-/Klickverriegelungsmechanismen; für Automobilanwendungen bevorzugt Anschlüsse/Steckverbinder nach USCAR-Standard.
- Berechnen Sie die Stromtragfähigkeitsreserve für Hochstromkreise: Temperaturanstieg des Anschlusses mit der Stromtragfähigkeit des Kabels abgleichen.
- Schirmabschlussart: Bei hohen EMV-Anforderungen ist 360°-Ringcrimpung (Schirmring/-clip) zu bevorzugen; die "Abschneiden + Schrumpfen"-Methode (Pigtail) wird für HF-/Hoch-EMV-Szenarien nicht empfohlen, kann aber bei niederfrequenten oder unkritischen Signalen verwendet werden.
- Prüfen Sie die Stecklebensdauer: Die Anzahl der Steckzyklen für Wartungsschnittstellen muss den Produktlebenszyklus erfüllen.
Struktur und Montage
- Abzweigpositionen und Längentoleranzen angemessen: Vermeiden Sie Abzweigstellen in Biegebereichen; Längentoleranzen müssen im Prozessfähigkeitsbereich liegen (z.B. bei 10 m Fertigungslänge Toleranz mindestens 20 mm); an Abzweigungen Übergangsschutz vorsehen.
- Zugentlastung für mehradrige Kabelbäume: Die Innenleiter dürfen nicht "bündig" sein; der Mittelleiter muss am kürzesten sein, die Außenleiter stufenweise länger, um eine abgestufte Längendifferenz zu bilden, so dass bei Biegung jeder Leiter gleichmäßig belastet wird und äußere Leiter nicht reißen und innere nicht gestaucht werden.
- Kompressionsverhältnis der Dichtung: Dichtungskompressionsverhältnis 15–30% (bei Gummiteilen); beide Enden prüfen – das Kompressionsverhältnis am Kabelende und am Gehäuseende muss im Spezifikationsbereich liegen; Kompressionsverhältnis = (ursprünglicher Querschnittsdurchmesser – komprimierte Höhe) / ursprünglicher Durchmesser × 100%.
- Kennzeichnungsschema definiert: Etikettenposition lesbar; Druckverfahren oder Etikettenmaterial abrieb-/kratz-/temperaturbeständig; Inhalt mit Rückverfolgbarkeitsinformationen; Etikettendicke beeinträchtigt die Montage nicht.
- Montagereihenfolge durchführbar: Alle sequentiellen Teile wurden geprüft – fehlen Teile, die "vor dem Crimpen eingefädelt" werden müssen (Wasserstopfen, Dichtungen, Schutzhüllen, Schrumpfschläuche, Schirmringe usw.)? (Dies ist einer der häufigsten einfachen Fehler in Prüfungen). Simulieren Sie den Montageablauf, um sicherzustellen, dass jeder Schritt montierbar ist.
- Wartungsfreundlichkeit berücksichtigt: Steckverbinder können von Hand oder mit Werkzeug gesteckt/gezogen werden; klare Kennzeichnung für Ein- und Ausbau.
Prüfung und Lieferkette
- Prüfanforderungen festgelegt: 100% Durchgangsprüfung, Spannungsfestigkeit, Isolationswiderstand, Auszugskraftanforderungen usw.
- Lieferzeiten kritischer Materialien: Bei langen Lieferzeiten (>8 Wochen) Ersatzbewertung einleiten.
- EOL-Risiko geprüft: Keine Abkündigungswarnungen für Steckverbinder, Kabel oder andere Materialien.
- Umweltkonformität bestätigt: RoHS / REACH / halogenfrei-Konformitätszertifikate.
Teil 6: Fazit — Der beste Zeitpunkt für DFM ist vor der endgültigen Zeichnung
Warum führt eine perfekte Zeichnung nicht immer zu einem perfekten Kabelbaum? Weil die Zeichnung definiert, "was sein soll", während DFM die Frage beantwortet, "wie man es in der realen Welt baut und ob es hält".
Im Bereich kundenspezifischer industrieller Kabelbäume versteht sich Kaweei nicht als "Lohnfertiger" – wir sind ein Partner für Full-Stack Engineering & Adaptability, der fünf Kernbereiche tief abdeckt: Industrieautomation, Automobil, Robotik, Kommunikation und Wasserschutz.
Wir arbeiten nicht nur nach Zeichnung, sondern wir sind bereits in der Zeichnungsphase dabei, um mit DFM zu helfen, das Design richtig zu machen.
Wir liefern nicht nur Kabelbaumprodukte, sondern bieten End-to-End-Engineering-Kapazitäten von Materiallösungen, Prozessauswahl, Werkzeugkonstruktion bis zur NPI-Validierung.
Unser DFM ist kein einmaliger Prüfdienst, sondern eine kontinuierliche Engineering-Leistung, basierend auf APQP/PPAP-Systemen, DFMEA/PFMEA-Methoden und Tausenden von Serienprojekten in Dutzenden von Branchen.


