Rappel de la partie précédente : [Analyse de Faisabilité de Production DFM (Partie 1) : De l'Examen des Plans à la Sélection des Matériaux] nous avons terminé l'examen des plans et la sélection des matériaux. Cette partie continue avec le DFM côté fabrication : procédés, outillages, systèmes qualité et outils d'auto-évaluation.
3. Évaluation des Procédés
Différentes structures de faisceaux nécessitent différents procédés de fabrication. Le cœur du DFM n'est pas de choisir le "procédé le plus avancé", mais de sélectionner le procédé qui correspond à la structure du produit, aux matériaux et à l'environnement d'application.
| Exigence d'application | Procédé recommandé | Raison et avantages | Point focal de l'évaluation de conception |
| Connexions électriques générales nécessitant une fiabilité stable et adaptées à la production de masse | Sertissage de bornes | La méthode de connexion la plus mature, formant une connexion électrique stable par compression mécanique de la borne et du conducteur ; haute efficacité de production, coût maîtrisable, entretien et remplacement faciles | Compatibilité borne-calibre, contrôle de la hauteur de sertissage (CCH), taux de remplissage du conducteur, vérification de la force d'arrachement et analyse de section transversale |
| Jonction de plusieurs conducteurs, connexions de grande section nécessitant une faible résistance et une haute fiabilité | Soudage par ultrasons | Réalise une liaison moléculaire métallique par vibration haute fréquence, éliminant les bornes traditionnelles, réduisant la résistance de connexion et économisant de l'espace ; adapté aux environnements à courant élevé et à forte vibration | Compatibilité du matériau conducteur, énergie de soudage, amplitude, paramètres de pression, dimensions de la zone de soudage, résistance de contact et vérification de la résistance mécanique |
| Connexions à courant élevé et à forte charge nécessitant une conductivité stable à long terme | Soudage par résistance / soudage thermique | Forme une connexion permanente par chaleur localisée, réduisant les interfaces de contact et améliorant la capacité de courant et la fiabilité à long terme | Contrôle du courant et du temps de soudage, contrôle de la zone affectée par la chaleur, test d'élévation de température, vérification de la durée de vie en cycles |
| Connexions nécessitant une protection contre l'eau, la poussière et l'arrachement | Moulage basse pression | Utilise un matériau thermofusible basse pression pour encapsuler la zone de connexion, améliorant l'étanchéité et la résistance mécanique tout en protégeant la structure interne | Propriétés d'écoulement du matériau, compatibilité des matériaux, épaisseur de surmoulage, conception des entrées et évents, vérification de la fiabilité de l'étanchéité |
| Exposition prolongée à l'eau, forte humidité, exigences de degré de protection IP élevé | Enrobage / Revêtement | Remplit les espaces internes avec un matériau d'étanchéité pour former une barrière protectrice intégrale, améliorant la résistance à l'eau, à l'humidité et à la corrosion | Retrait du matériau, contrainte de durcissement, compatibilité de dilatation thermique, compatibilité entre le matériau d'enrobage et les matériaux du faisceau |
| Espace limité, conception légère et compacte requise | Optimisation de la structure de connexion | Réduit la taille et le poids grâce à des méthodes de connexion, des matériaux et un routage optimisés, améliorant la facilité d'installation | Optimisation du calibre de fil, sélection des connecteurs, tracé du routage, analyse de l'espace d'assemblage |
4. Outillages et montages
Les outillages et montages sont souvent négligés dans le DFM, mais affectent directement l'efficacité de la production en série. Avant la production officielle, confirmez les éléments suivants :
| Outillages (Moules) | Montages |
| L'outil de sertissage correspond-il à la spécification de la borne ? La structure du moule d'injection est-elle adaptée au démoulage du produit ? Le moule nécessite-t-il des coulisseaux, des inserts ou d'autres structures complexes ? La durée de vie du moule répond-elle au volume de production prévu ? Les coûts de changement et de maintenance ultérieurs sont-ils acceptables ? | Montages de positionnement pour sertissage ; montages de soudage ; montages de positionnement pour moulage par injection ; montages d'assemblage ; montages de test ; montages anti-erreur |
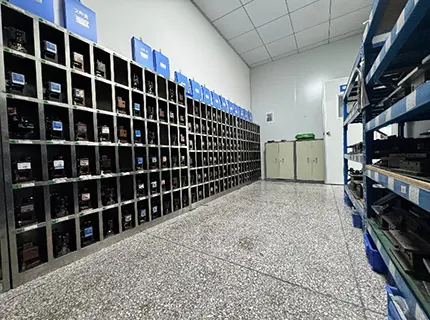
Une fois les exigences et la conception du moule confirmées, combien de temps faut-il entre la conception et la fabrication du moule ? Cela dépend de la structure spécifique du produit et de la complexité du moule ; il est recommandé de confirmer le délai de livraison avec le fournisseur de moules pendant la phase de revue DFM.
Partie 4 : Assurance processus
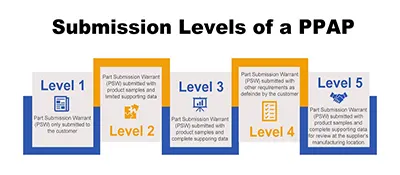
Pour que le DFM soit efficace, un rapport seul ne suffit pas. Il doit être intégré dans un système de gestion de qualité d'ingénierie rigoureux et validé par des échantillons physiques. Nous intégrons la revue dans le cadre méthodologique APQP de l'industrie automobile, formant une connexion à trois niveaux.
4.2 Intégration transparente avec NPI, validation en 24 à 72 heures
Aussi parfaites que soient les conclusions sur papier du DFM, elles doivent être vérifiées par des échantillons physiques. Le processus NPI (Nouveau Produit) indépendant de Kaweei prend rapidement le relais, réalisant la validation physique du premier article en 24 à 72 heures, transformant les jugements de la phase de conception en échantillons tangibles, testables et livrables.
Partie 5 : Kit d'outils — Liste de contrôle rapide pour le DFM des faisceaux
Avant d'entrer dans une revue DFM formelle, vous pouvez utiliser la liste suivante pour une auto-vérification rapide et éliminer certains problèmes courants :
Câbles et conducteurs
- Type de conducteur : Conducteur toronné/massif/flexible sélectionné ? Pour les applications telles que les chaînes porte-câbles, les articulations de robots ou les tables rotatives, privilégiez les conducteurs flexibles/toronés. Pour le câblage fixe dans les armoires de commande, privilégiez les conducteurs massifs avec une stabilité et une rigidité élevées.
- Matériau du conducteur : Cuivre nu/étamé (environnements généraux), argenté (haute température ≥200°C, transmission de signaux haute fréquence, faible perte), nickelé (température extrêmement élevée ≥250°C, bonne stabilité), alliage de cuivre (sensible au coût, réduction de poids, câbles RF/coaxiaux).
- Normes de rayon de courbure flexible : Installation statique ≥6–10× diamètre extérieur du câble (câbles standard), câbles haute flexibilité ≥4–5× diamètre ; flexion dynamique ≥10–15× diamètre (câbles flexibles standard), câbles pour chaînes porte-câbles haute flexibilité ≥7.5–10× diamètre.
- Matériau isolant : PVC / XLPE / Téflon (PTFE/FEP/PFA) / TPU / LSZH / Silicone — correspond-il à la température nominale, au niveau de tension, aux exigences de retardateur de flamme (ex. UL94 V-0) et à la compatibilité chimique de l'environnement ?
- La classe de température couvre la température de fonctionnement maximale : Choisissez la classe de température appropriée en fonction de l'emplacement d'installation, de la distance des sources de chaleur et de la température ambiante. Les zones typiques du compartiment moteur exigent –40°C à +125°C ; les zones proches des sources de chaleur exigent –40°C à +150°C ; les zones de température extrêmement élevée telles que les collecteurs d'échappement et les turbocompresseurs nécessitent des câbles haute température ≥200°C et des structures protectrices.
- Certifications complètes du câble ? UL, retardateur de flamme (UL 1581 VW-1/FT-1), RoHS/REACH, CE, VDE, etc.
Bornes et connecteurs
- Plage de calibre de borne : Vérifiez la plage de calibre compatible avec la spécification de la borne.
- La borne a-t-elle un outil de sertissage correspondant ? Pour les bornes non standard, confirmez la disponibilité et le délai de l'outil.
- Nombre de positions du connecteur et points de codage marqués : Positions de broches, codage couleur, exigences de verrouillage secondaire (CPA/TPA) notées.
- Pour les environnements vibrants, choisissez des bornes avec caractéristiques antivibration : Bornes avec caractéristiques de rétention (ex. TPA/verrouillage secondaire) et connecteurs avec mécanismes de verrouillage à loquet ; pour les scénarios automobiles soumis à des vibrations, préférez les bornes/connecteurs conformes aux normes USCAR.
- Calculez la marge de courant pour les circuits à courant élevé : Faites correspondre l'élévation de température de la borne avec la capacité de courant du câble.
- Méthode de terminaison de blindage : Pour les exigences CEM élevées, privilégiez le sertissage circonférentiel à 360° (anneau de blindage/clip) ; la méthode "couper et thermorétracter" (pigtail) n'est pas recommandée pour les scénarios haute fréquence/haute CEM, mais peut être utilisée pour les signaux basse fréquence ou non critiques.
- Vérifiez la durée de vie d'accouplement : Le nombre de cycles d'accouplement pour les interfaces de maintenance doit répondre au cycle de vie du produit.
Structure et assemblage
- Positions de dérivation et tolérances de longueur raisonnables : Évitez les points de dérivation dans les zones de flexion ; les tolérances de longueur doivent être dans la capacité du processus (ex. pour une longueur finale de 10 m, tolérance d'au moins 20 mm) ; fournissez une protection de transition au niveau des dérivations.
- Relief de traction pour les faisceaux multiconducteurs : Les conducteurs internes ne doivent pas être alignés ; le conducteur central doit être le plus court, et les conducteurs externes progressivement plus longs pour former une différence de longueur en escalier, de sorte que chaque conducteur supporte une contrainte uniforme lors de la flexion, empêchant les conducteurs externes de se casser et les internes de s'entasser.
- Taux de compression du joint étanche : Taux de compression du joint 15%–30% (pour pièces en caoutchouc) ; vérifiez les deux extrémités — le taux de compression à l'extrémité du câble et à l'extrémité du boîtier doit être dans la spécification ; taux de compression = (diamètre de section transversale d'origine – hauteur comprimée) / diamètre d'origine × 100%.
- Schéma d'étiquetage défini : Position de l'étiquette lisible ; méthode d'impression ou matériau d'étiquette répond à la résistance à l'abrasion/aux rayures/à la température ; le contenu inclut des informations de traçabilité ; l'épaisseur de l'étiquette n'affecte pas l'assemblage.
- Séquence d'assemblage réalisable : Toutes les pièces séquentielles ont été vérifiées — manque-t-il des pièces qui doivent être "enfilées avant le sertissage" (bouchons étanches, joints, gaines, tubes thermorétractables, anneaux de blindage, etc.) ? (C'est l'une des erreurs de bas niveau les plus courantes dans les revues). Simulez le processus d'assemblage pour garantir que chaque étape est installable.
- Maintenabilité prise en compte : Les connecteurs peuvent être accouplés/désaccouplés à la main ou avec des outils ; identification claire pour l'installation/le retrait.
Tests et chaîne d'approvisionnement
- Exigences de test spécifiées : Test de continuité 100%, valeur de tension de tenue, valeur de résistance d'isolement, exigences de force d'arrachement, etc.
- Délais de livraison des matériaux critiques : Pour les articles à long délai (>8 semaines), lancez une évaluation alternative.
- Risque EOL vérifié : Pas d'alertes d'obsolescence pour les connecteurs, câbles ou autres matériaux.
- Conformité environnementale confirmée : Certificats de conformité RoHS / REACH / sans halogène.
Partie 6 : Conclusion — Le meilleur moment pour le DFM est avant que le plan ne soit finalisé
Pourquoi un plan parfait ne produit-il pas toujours un faisceau parfait ? Parce que le plan définit "ce qui devrait être", tandis que le DFM traite de "comment le construire dans le monde réel et s'il résistera".
Dans le domaine des faisceaux industriels personnalisés, Kaweei ne se positionne pas comme un "fabricant sous-traitant" — nous sommes un partenaire d'ingénierie full-stack et d'adaptabilité (Full-Stack Engineering & Adaptability), couvrant profondément cinq domaines principaux : l'automatisation industrielle, l'automobile, la robotique, les communications et l'étanchéité.
Nous ne nous contentons pas de construire selon les plans ; nous participons dès la phase de conception, en utilisant le DFM pour aider les clients à bien concevoir.
Nous ne fournissons pas seulement des produits de faisceaux ; nous offrons des capacités d'ingénierie de bout en bout, des solutions de matériaux, de la sélection des procédés, de la conception des outillages à la validation NPI.
Notre DFM n'est pas un service de revue ponctuel, mais une production d'ingénierie continue basée sur les systèmes APQP/PPAP, les méthodologies DFMEA/PFMEA, et des milliers de projets de production de masse dans des dizaines d'industries.


