Riepilogo della parte precedente: [Analisi di Fattibilità Produttiva DFM (Parte 1): Dalla Revisione dei Disegni alla Selezione dei Materiali] abbiamo completato la revisione dei disegni e la selezione dei materiali. Questa parte prosegue con il DFM lato produzione: processi, attrezzaggi, sistemi qualità e strumenti di autovalutazione.
3. Valutazione dei Processi
Diverse strutture di cablaggio richiedono diversi processi di fabbricazione. Il cuore del DFM non è scegliere il "processo più avanzato", ma selezionare il processo che corrisponde alla struttura del prodotto, ai materiali e all'ambiente applicativo.
| Requisito applicativo | Processo raccomandato | Motivo e vantaggi | Focus della valutazione di progettazione |
| Connessioni elettriche generali che richiedono affidabilità stabile e adatte alla produzione di massa | Crimpatura terminali | Il metodo di connessione più maturo, forma una connessione elettrica stabile mediante compressione meccanica del terminale e del conduttore; alta efficienza produttiva, costo controllabile, facile manutenzione e sostituzione | Compatibilità terminale-calibro, controllo dell'altezza di crimpatura (CCH), rapporto di riempimento del conduttore, verifica della forza di estrazione e analisi della sezione trasversale |
| Giunzione di più conduttori, connessioni di grande sezione che richiedono bassa resistenza e alta affidabilità | Saldatura a ultrasuoni | Realizza legame molecolare metallico tramite vibrazione ad alta frequenza, eliminando i terminali tradizionali, riducendo la resistenza di connessione e risparmiando spazio; adatto per ambienti ad alta corrente e alte vibrazioni | Compatibilità del materiale conduttore, energia di saldatura, ampiezza, parametri di pressione, dimensioni dell'area di saldatura, resistenza di contatto e verifica della resistenza meccanica |
| Connessioni ad alta corrente e alto carico che richiedono conduttività stabile a lungo termine | Saldatura a resistenza / saldatura termica | Forma una connessione permanente tramite calore localizzato, riducendo le interfacce di contatto e migliorando la capacità di corrente e l'affidabilità a lungo termine | Controllo della corrente e del tempo di saldatura, controllo della zona termicamente alterata, test di aumento della temperatura, verifica della durata in cicli |
| Connessioni che richiedono protezione da acqua, polvere e strappo | Stampaggio a bassa pressione | Utilizza materiale termofusibile a bassa pressione per incapsulare l'area di connessione, migliorando la tenuta e la resistenza meccanica proteggendo la struttura interna | Proprietà di flusso del materiale, compatibilità dei materiali, spessore del sovrastampo, progettazione di ingressi e sfiati, verifica dell'affidabilità della tenuta |
| Esposizione prolungata all'acqua, alta umidità, requisiti di alto grado di protezione IP | Incapsulamento / Rivestimento | Riempie gli spazi interni con materiale sigillante per formare una barriera protettiva integrale, migliorando la resistenza all'acqua, all'umidità e alla corrosione | Ritiro del materiale, stress di polimerizzazione, compatibilità di dilatazione termica, compatibilità tra il materiale di incapsulamento e i materiali del cablaggio |
| Spazio limitato, design leggero e compatto richiesto | Ottimizzazione della struttura di connessione | Riduce dimensioni e peso tramite metodi di connessione, materiali e routing ottimizzati, migliorando la facilità di installazione | Ottimizzazione del calibro del cavo, selezione dei connettori, tracciato del routing, analisi dello spazio di montaggio |
4. Attrezzaggi e dispositivi
Gli attrezzaggi e i dispositivi sono spesso trascurati nel DFM, ma influenzano direttamente l'efficienza della produzione di massa. Prima della produzione ufficiale, confermare quanto segue:
| Attrezzaggi (Stampo) | Dispositivi |
| L'attrezzatura di crimpatura corrisponde alla specifica del terminale? La struttura dello stampo di iniezione è adatta allo stampaggio del prodotto? Lo stampo richiede slitte, inserti o altre strutture complesse? La durata dello stampo soddisfa il volume di produzione previsto? I costi di cambio e manutenzione successivi sono accettabili? | Dispositivi di posizionamento per crimpatura; dispositivi di saldatura; dispositivi di posizionamento per stampaggio; dispositivi di assemblaggio; dispositivi di test; dispositivi anti-errore |
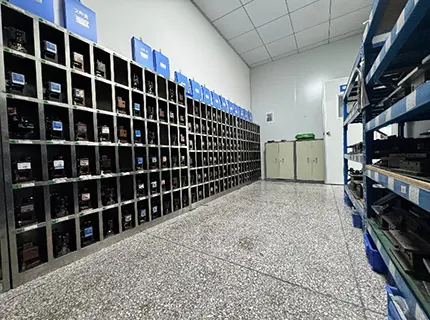
Una volta confermati i requisiti e il progetto dello stampo, quanto tempo occorre dalla progettazione alla produzione dello stampo? Dipende dalla struttura specifica del prodotto e dalla complessità dello stampo; si consiglia di confermare i tempi di consegna con il fornitore di stampi durante la fase di revisione DFM.
Parte 4: Garanzia del processo
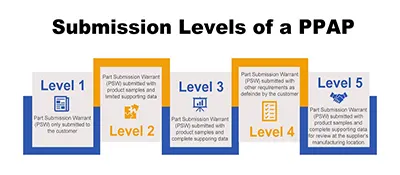
Affinché il DFM sia efficace, un rapporto da solo non basta. Deve essere integrato in un rigoroso sistema di gestione della qualità ingegneristica e validato con campioni fisici. Incorporiamo la revisione nel quadro metodologico APQP del settore automobilistico, formando un collegamento a tre livelli.
4.2 Integrazione senza soluzione di continuità con NPI, validazione in 24–72 ore
Per quanto perfette siano le conclusioni cartacee del DFM, devono essere verificate da campioni fisici. Il processo NPI (Nuovo Prodotto) indipendente di Kaweei prende rapidamente il controllo, completando la validazione fisica del primo articolo entro 24–72 ore, trasformando i giudizi della fase di progettazione in campioni tangibili, testabili e consegnabili.
Parte 5: Kit di strumenti — Lista di controllo rapido per il DFM dei cablaggi
Prima di entrare in una revisione DFM formale, puoi utilizzare la seguente lista per un rapido autocontrollo e schermare alcuni problemi comuni:
Cavi e conduttori
- Tipo di conduttore: Conduttore flessibile/trefolato/massiccio selezionato? Per applicazioni come catene portacavi, giunti robotici o tavole rotanti, privilegiare conduttori flessibili/trefolati. Per cablaggi fissi all'interno di armadi di controllo, privilegiare conduttori massicci con elevata stabilità e rigidità.
- Materiale del conduttore: Rame nudo/stagnato (ambienti generali), argentato (alta temperatura ≥200°C, trasmissione di segnali ad alta frequenza, bassa perdita), nichelato (temperatura estremamente alta ≥250°C, buona stabilità), lega di rame (sensibile ai costi, riduzione del peso, cavi RF/coassiali).
- Standard del raggio di curvatura flessibile: Installazione statica ≥6–10× diametro esterno del cavo (cavi standard), cavi alta flessibilità ≥4–5× diametro; flessione dinamica ≥10–15× diametro (cavi flessibili standard), cavi per catene portacavi alta flessibilità ≥7.5–10× diametro.
- Materiale isolante: PVC / XLPE / Teflon (PTFE/FEP/PFA) / TPU / LSZH / Silicone — corrisponde alla temperatura nominale, al livello di tensione, ai requisiti di ritardante di fiamma (es. UL94 V-0) e alla compatibilità chimica dell'ambiente?
- La classe di temperatura copre la temperatura massima di esercizio: Scegli la classe di temperatura appropriata in base alla posizione di installazione, alla distanza dalle fonti di calore e alla temperatura ambiente. Le aree tipiche del vano motore richiedono –40°C a +125°C; le aree vicine a fonti di calore richiedono –40°C a +150°C; le aree a temperatura estremamente elevata come collettori di scarico e turbocompressori richiedono cavi ad alta temperatura ≥200°C e strutture protettive.
- Certificazioni del cavo complete? UL, ritardante di fiamma (UL 1581 VW-1/FT-1), RoHS/REACH, CE, VDE, ecc.
Terminali e connettori
- Intervallo di calibro del terminale: Verifica l'intervallo di calibro compatibile con la specifica del terminale.
- Il terminale ha un attrezzaggio di crimpatura corrispondente? Per terminali non standard, conferma disponibilità e tempi dell'attrezzaggio.
- Numero di posizioni del connettore e punti di codifica contrassegnati: Posizioni dei pin, codifica a colori, requisiti di bloccaggio secondario (CPA/TPA) annotati.
- Per ambienti vibranti, scegli terminali con caratteristiche antivibranti: Terminali con caratteristiche di ritenzione (es. TPA/bloccaggio secondario) e connettori con meccanismi di bloccaggio a scatto; per scenari automobilistici con vibrazioni, preferire terminali/connettori conformi agli standard USCAR.
- Calcola il margine di corrente per circuiti ad alta corrente: Abbina l'aumento di temperatura del terminale alla capacità di corrente del cavo.
- Metodo di terminazione schermatura: Per requisiti EMC elevati, privilegiare la crimpatura circonferenziale a 360° (anello di schermatura/clip); il metodo "tagliare e termoretrare" (pigtail) non è raccomandato per scenari ad alta frequenza/alta EMC, ma può essere utilizzato per segnali a bassa frequenza o non critici.
- Verifica la durata di accoppiamento: Il numero di cicli di accoppiamento per le interfacce di manutenzione deve soddisfare il ciclo di vita del prodotto.
Struttura e assemblaggio
- Posizioni di diramazione e tolleranze di lunghezza ragionevoli: Evitare punti di diramazione in zone di flessione; le tolleranze di lunghezza devono essere entro la capacità del processo (es. per una lunghezza finale di 10 m, tolleranza almeno 20 mm); fornire protezione di transizione alle diramazioni.
- Scarico di trazione per cablaggi multi-conduttore: I conduttori interni non devono essere allineati; il conduttore centrale deve essere il più corto, e i conduttori esterni progressivamente più lunghi per formare una differenza di lunghezza a gradini, in modo che ogni conduttore sopporti uno sforzo uniforme durante la flessione, evitando che i conduttori esterni si rompano e quelli interni si accalchino.
- Rapporto di compressione della guarnizione impermeabile: Rapporto di compressione della guarnizione 15%–30% (per parti in gomma); verificare entrambe le estremità — il rapporto di compressione all'estremità del cavo e all'estremità dell'alloggiamento deve essere entro specifica; rapporto di compressione = (diametro della sezione trasversale originale – altezza compressa) / diametro originale × 100%.
- Schema di etichettatura definito: Posizione dell'etichetta leggibile; metodo di stampa o materiale dell'etichetta resistente all'abrasione/graffio/temperatura; contenuto include informazioni di tracciabilità; lo spessore dell'etichetta non influisce sull'assemblaggio.
- Sequenza di assemblaggio fattibile: Tutti i componenti sequenziali sono stati verificati — mancano componenti che devono essere "infilati prima della crimpatura" (tappi impermeabili, guarnizioni, guaine, tubi termoretraibili, anelli di schermatura, ecc.)? (Questo è uno degli errori di basso livello più comuni nelle revisioni). Simula il processo di assemblaggio per garantire che ogni passo sia installabile.
- Manutenibilità considerata: I connettori possono essere accoppiati/disaccoppiati a mano o con utensili; identificazione chiara per l'installazione/rimozione.
Test e catena di approvvigionamento
- Requisiti di test specificati: Test di continuità 100%, valore di tensione di tenuta, valore di resistenza di isolamento, requisiti di forza di estrazione, ecc.
- Tempi di consegna dei materiali critici: Per articoli con tempi lunghi (>8 settimane), avviare la valutazione di alternative.
- Rischio EOL verificato: Nessun avviso di obsolescenza per connettori, cavi o altri materiali.
- Conformità ambientale confermata: Certificati di conformità RoHS / REACH / esenti da alogeni.
Parte 6: Conclusione — Il momento migliore per il DFM è prima che il disegno sia finalizzato
Perché un disegno perfetto non sempre produce un cablaggio perfetto? Perché il disegno definisce "ciò che dovrebbe essere", mentre il DFM affronta "come costruirlo nel mondo reale e se resisterà".
Nel campo dei cablaggi industriali personalizzati, Kaweei non si posiziona come un "produttore conto terzi" — siamo un partner di ingegneria full-stack e adattabilità (Full-Stack Engineering & Adaptability), che copre in profondità cinque aree principali: automazione industriale, automotive, robotica, comunicazioni e impermeabilizzazione.
Non ci limitiamo a costruire secondo il disegno; partecipiamo fin dalla fase di progettazione, utilizzando il DFM per aiutare i clienti a progettare correttamente.
Non forniamo solo prodotti di cablaggio; offriamo capacità ingegneristiche end-to-end dalle soluzioni di materiali, selezione dei processi, progettazione degli attrezzaggi fino alla validazione NPI.
Il nostro DFM non è un servizio di revisione una tantum, ma un output ingegneristico continuo basato sui sistemi APQP/PPAP, sulle metodologie DFMEA/PFMEA e su migliaia di progetti di produzione di massa in dozzine di settori.


