
上篇回顧: [DFM 生產可行性分析(上):從圖紙評審到材料選型] 中,我們完成了圖紙評審和材料選型。本篇繼續展開製造端的 DFM:工藝、模具、品質體系和自查工具。
三、工藝評估
不同線束結構對應不同製造工藝。DFM 的核心不是選擇“最先進的工藝”,而是選擇與產品結構、材料和應用場景匹配的工藝。
| 應用需求 | 推薦工藝方案 | 工藝選擇原因及優勢 | 設計評估重點 |
| 通用電氣連接,需要穩定可靠、適合批量生產 | 端子壓接(Crimping) | 最成熟的線束連接方式,通過端子與導體機械壓縮形成穩定電氣連接;生產效率高、成本可控、便於維修更換 | 端子與線徑匹配、壓接高度(CCH)控制、導體填充率、拉拔力及截面分析驗證 |
| 多根導體匯接、大截面積連接、要求低電阻和高可靠性 | 超聲波焊接(Ultrasonic Welding) | 通過高頻振動實現金屬分子結合,無需傳統端子,可降低連接電阻並節省空間;適合大電流、高振動環境 | 導體材料匹配、焊接能量、振幅、壓力參數、焊接區域尺寸、接觸電阻及機械強度驗證 |
| 大電流、高負載連接,需要長期穩定導電能力 | 電阻焊/熱熔焊(Resistance Welding) | 通過局部熱能形成永久連接,減少接觸界面,提高電流承載能力和長期可靠性 | 焊接電流及時間控制、熱影響區域控制、溫升測試、循環壽命驗證 |
| 連接區域需要防水、防塵、防拉脫保護 | 低壓注塑(Low Pressure Molding) | 使用低壓熱熔材料包覆連接區域,在保護內部結構的同時提升密封及機械強度 | 膠料流動性能、材料兼容性、包覆厚度、進膠及排氣設計、密封可靠性驗證 |
| 長期涉水、高濕、高防護等級要求 | 灌封(Potting)/塗覆(Coating) | 通過密封材料填充內部空間,形成整體防護,提高防水、防潮、防腐蝕能力 | 膠料收縮率、固化應力、熱膨脹匹配、膠材與線束材料相容性 |
| 空間受限,需要輕量化、小型化設計 | 連接結構優化 | 通過連接方式、材料及佈局優化減少體積和重量,提高安裝便利性 | 線徑優化、連接器選擇、走線佈局、裝配空間分析 |
四、模具與治具
模具和治具往往是 DFM 中容易被忽略、但直接影響量產效率的一環。在正式量產前,需要提前確認:
| 模具 | 治具 |
| 壓接模具是否匹配端子規格;注塑模具結構是否適合產品脫模;模具是否需要滑塊、鑲件等複雜結構;模具壽命是否滿足預計產量;後期換型和維護成本是否可接受 | 壓接定位治具;焊接治具;注塑定位治具;裝配治具;測試治具;防錯治具 |
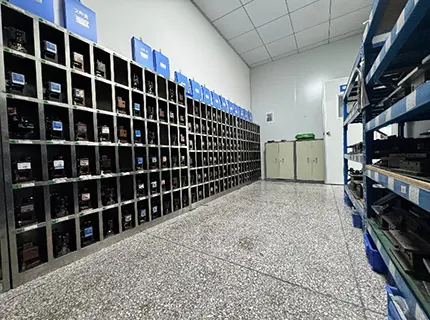
當模具需求與設計都已確認,那麼一個模具從設計到製造出來,一般需要多少時間呢?這需要根據具體的產品結構和模具複雜程度來評估,建議在 DFM 評審階段同步與模具供應商確認交期。
Part 4:流程保障
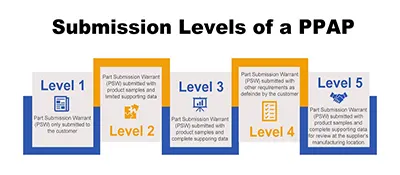
DFM 要發揮作用,僅靠一份報告遠遠不夠。它需要被嵌入嚴謹的工程品質管理體系中,並經過實物驗證的檢驗。我們把評審嵌入汽車行業 APQP 方法論框架,形成三層銜接。
4.2 無縫銜接 NPI,24~72 小時驗證真理
DFM 的紙面結論再完美,最終要靠實物來驗證。Kaweei 通過獨立的 NPI(新產品導入)流程快速承接,在 24~72 小時內完成首件實物驗證,將設計階段的判斷轉化為可觸摸、可測試、可交付的樣品。
Part 5:工具包——線束 DFM 快速自查建議
在進入正式的 DFM 評審前,可以參考下面的清單進行一個簡單自查,提前篩除一些常見問題:
線纜與導體
- 導體結構: 選擇的是絞合/實心/柔性導體?如果是拖鏈/機器人關節/轉台等應用環境,應該優先評估更耐彎折的柔性/絞合導體。如果是控制櫃內固定配線,應優先考慮導電穩定性高、結構剛性較好的實心導體。
- 導體材料: 裸銅/鍍錫銅(通用環境)、鍍銀銅(高溫環境 ≥200°C、高頻信號傳輸、低損耗)、鍍鎳銅(極高溫環境 ≥250°C、穩定性好)、銅合金(成本敏感、減重需求、射頻/同軸電纜)。
- 柔性彎曲半徑標準: 靜態安裝 ≥6~10×電纜外徑(普通線纜),高柔線纜 ≥4~5×外徑;動態彎折 ≥10~15×電纜外徑(普通柔性線纜),高柔拖鏈線纜 ≥7.5~10×外徑。
- 絕緣材質: PVC / XLPE / Teflon (PTFE/FEP/PFA) / TPU / LSZH / 矽膠等絕緣材料,是否與額定溫度、電壓等級、阻燃要求(如 UL94 V-0)、化學環境兼容性匹配。
- 耐溫等級覆蓋最高工況溫度: 根據線束安裝位置、熱源距離及環境溫度選擇合適耐溫等級。普通引擎艙區域通常要求 -40°C~+125°C;靠近熱源區域要求 -40°C~+150°C;排氣歧管、渦輪等極端高溫區域需採用 ≥200°C 耐高溫線材及防護結構。
- 線纜認證是否齊全: UL、阻燃等級(UL 1581 VW-1/FT-1)、RoHS/REACH、CE、VDE 等。
端子與連接器
- 端子的適配線徑範圍: 核對端子規格書中適配的線徑。
- 端子有對應壓接模具: 非標端子確認模具可得性與週期。
- 連接器位數與防呆點標註: pin 位、顏色防錯、防退鎖扣(CPA/TPA)需求標註。
- 振動場景端子選擇抗振結構: 端子選用帶保持結構(如 TPA/二次鎖)的型號,連接器選用帶鎖扣/卡扣鎖緊機構的型號;汽車級振動場景優先選用符合 USCAR 標準的端子/連接器。
- 大電流回路核算載流餘量: 端子溫升與線徑載流匹配。
- 屏蔽端接方式: EMC 要求高的場景優先 360° 環壓(屏蔽環/屏蔽夾);“剪齊+熱縮”(尾線/Pigtail 方式)在高頻/高 EMC 要求場景下不推薦使用,低頻或非關鍵信號可酌情使用。
- 插拔壽命核對: 維護接口的插拔次數滿足整機生命週期。
結構與裝配
- 分支位置與長度公差合理: 分支點避免彎曲段,長度公差需符合工藝能力範圍(例如成品長度為 10m,公差至少 20mm),分支處有過渡保護結構。
- 多芯線束應力消除件: 內部芯線不能“齊平”,中心芯線要最短,外層芯線依次加長,形成階梯長度差,這樣彎曲時每根芯線受力均勻,不會出現外層芯線被繃斷、內層芯線堆擠的情況。
- 防水件密封壓縮率: 密封圈壓縮率 15%~30%(橡膠件),兩端均需驗證——線材端和外殼端的壓縮率都要在規格書範圍內;壓縮率 =(密封圈原始截面直徑 − 壓縮後高度)/ 原始截面直徑 × 100%。
- 標識方案定義: 標籤位置可讀、打印方式或標籤材料滿足耐磨/耐擦/耐溫、內容含追溯信息、標籤厚度不影響裝配。
- 裝配順序可行: 順序性零件已全部檢查——防水栓、密封圈、護套、熱縮管、屏蔽環等“必須先穿後壓”的零件是否遺漏(評審中最高頻的低級錯誤之一);模擬一遍裝配流程,確認每一步都裝得上去。
- 維修可達性已考慮: 連接器可徒手/工具拆裝、有無明確拆裝標識。
測試與供應鏈
- 測試要求註明: 導通測試 100%、耐壓值、絕緣電阻值、拉拔力要求等。
- 關鍵物料交期: 長交期料(>8 週)啟動替代評估。
- EOL 風險已排查: 連接器與線纜等材料無停產預警。
- 環保合規已確認: RoHS / REACH / 無鹵要求的符合性證書。
Part 6:結語——最好的 DFM 時機,是圖紙還沒定案的時候
為什麼一張完美的圖紙,不一定能造出完美的線束?因為圖紙定義的是“應該是什麼”,而 DFM 解決的是“在真實世界裡怎麼造,造出來扛不扛得住”。
在工業定制化線束這個領域,Kaweei 給自己的定位從來不是“代工廠”——我們是全棧式工程與高適應性(Full-Stack Engineering & Adaptability)合作夥伴,深度覆蓋工業自動化、汽車、機器人、通訊、防水五大核心領域:
我們不只是按圖施工,而是在圖紙階段就參與進去,用 DFM 幫客戶把設計做對
我們不只是提供線束產品,而是提供從材料方案、工藝選型、模具設計到 NPI 驗證的全流程工程能力
我們的 DFM 不是一次性的評審服務,而是基於 APQP/PPAP 體系、DFMEA/PFMEA 方法論、以及數十個行業數千個量產項目經驗的持續工程輸出


